Литьё в песчаные формы, гравитационное литьё и литьё под высоким давлением: какой метод подходит для вашей детали?
Выбор метода литья алюминия не означает простого выбора наиболее современной производственной технологии.
Литьё в песчаные формы, гравитационное литьё и литьё под высоким давлением позволяют производить надёжные алюминиевые детали. Однако каждый из этих методов имеет преимущества при определённых производственных условиях. Размер и геометрия детали, годовой объём производства, инвестиции в оснастку, размерные требования, требования к поверхности, механические свойства и необходимость механической обработки после литья могут определять, какой метод будет наиболее подходящим.
Поэтому универсально «лучшего» метода литья алюминия не существует.
Правильный метод — это тот, который обеспечивает наиболее надёжный и экономически эффективный производственный маршрут для конкретной детали.
В предыдущей статье нашего Journal мы рассмотрели производственный путь алюминиевой детали — от технического чертежа и технологической инженерии через литьё, CNC-обработку и обработку поверхности до контроля качества.
Теперь мы переходим к другому, не менее важному вопросу:
Какой метод литья следует выбрать на начальном этапе?
Почему выбор метода литья имеет значение?
Метод литья влияет на гораздо большее количество факторов, чем просто способ поступления расплавленного алюминия в форму.
Выбранный метод может непосредственно влиять на:
первоначальные инвестиции в оснастку,
геометрию и толщину стенок, которые можно получить,
размерную повторяемость,
качество поверхности,
продолжительность производственного цикла,
необходимость механической обработки,
производственную мощность,
и, в конечном итоге, общую стоимость готовой детали.
Поэтому выбор технологического процесса следует по возможности оценивать уже на инженерной стадии, а не после полного завершения проектирования детали.
Технически осуществимый процесс не всегда является наиболее правильным с экономической точки зрения.
Аналогичным образом метод с самой низкой стоимостью оснастки не всегда обеспечивает минимальную общую стоимость готовой детали.
Понимание этого различия является одним из основных принципов OEM-производства.
1. Литьё в песчаные формы
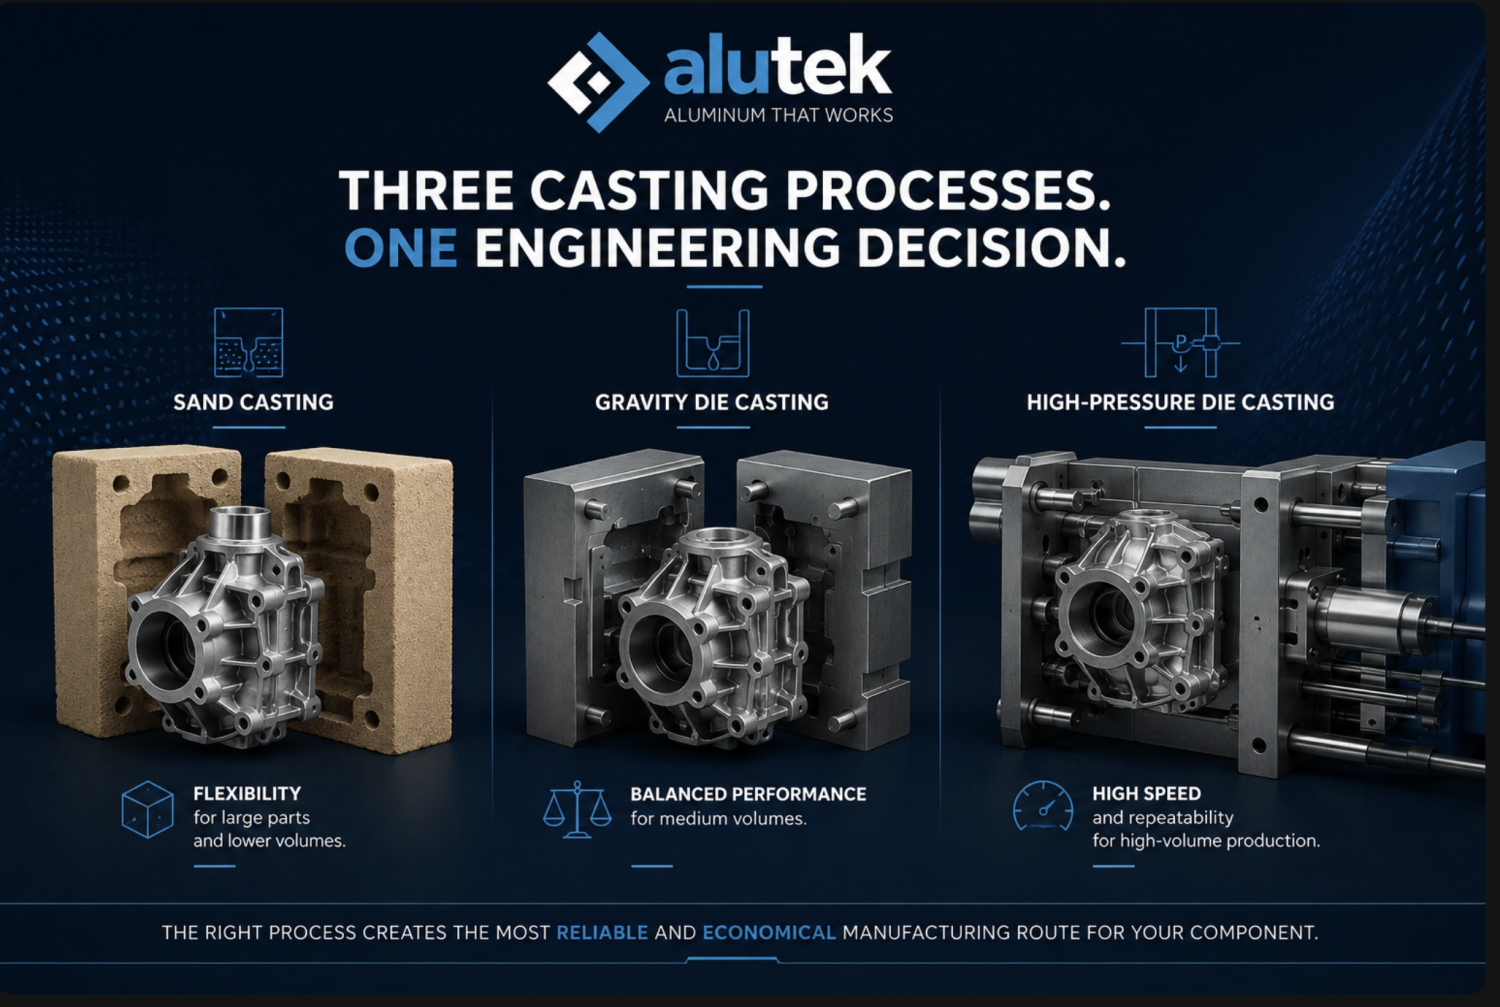
Литьё в песчаные формы является одним из старейших и наиболее гибких методов литейного производства. Несмотря на это, оно по-прежнему занимает чрезвычайно важное место в современном промышленном производстве.
При этом методе полость формы, соответствующая геометрии производимой детали, формируется в специально подготовленной формовочной смеси. Расплавленный алюминий заливается в эту полость и затвердевает. Затем песчаная форма разрушается и отделяется от отливки для извлечения детали.
Поэтому литьё в песчаные формы относится к категории литейных процессов с разовой формой (Expendable Mold).
В отличие от постоянных металлических форм, песчаная форма в обычных условиях используется только для одного цикла литья.
В каких случаях литьё в песчаные формы имеет преимущества?
Одним из важнейших преимуществ литья в песчаные формы является его гибкость.
Этот метод может быть особенно эффективен для:
крупных алюминиевых деталей,
малых и средних объёмов производства,
прототипов и начальных этапов производства проекта,
деталей со сложными внутренними полостями,
изделий, требующих интенсивного применения стержней,
проектов, в которых высокие первоначальные инвестиции в оснастку экономически не оправданы.
Литьё в песчаные формы также обеспечивает значительную гибкость в отношении размеров детали.
При производстве крупных корпусов машин, конструкционных компонентов или больших промышленных отливок это преимущество может сделать литьё в песчаные формы чрезвычайно ценным производственным решением.
Чем приходится платить за эту гибкость?
Такая гибкость естественным образом имеет определённые компромиссы.
По сравнению с процессами, использующими металлические формы, литьё в песчаные формы обычно обеспечивает более шероховатую литую поверхность и более широкие литейные допуски.
Производственные циклы также являются более медленными, а некоторые функциональные зоны детали могут потребовать дополнительной CNC-обработки.
Однако это не означает, что литьё в песчаные формы является технологией более низкого уровня.
Это означает лишь то, что диапазон производственных условий, в которых данный метод наиболее эффективен, отличается.
Например, для крупного промышленного корпуса с относительно небольшим годовым объёмом производства инвестиции в дорогостоящую постоянную металлическую форму могут быть экономически неоправданными.
В таком случае литьё в песчаные формы может оказаться более рациональным инженерным решением.
2. Гравитационное литьё
Гравитационное литьё — в международной терминологии Gravity Die Casting или Permanent Mold Casting — представляет собой принципиально иной производственный подход по сравнению с литьём в песчаные формы.
Вместо одноразовой песчаной формы используется многоразовая металлическая форма.
Расплавленный алюминий не впрыскивается в форму с очень высокой скоростью и под высоким давлением, как при литье под высоким давлением. Форма заполняется преимущественно под действием силы тяжести.
Металлическая форма обеспечивает более высокую стабильность процесса от одного литейного цикла к другому.
В результате гравитационное литьё может обеспечить эффективный баланс между:
повторяемостью,
качеством поверхности,
размерным контролем,
механическими характеристиками,
и эффективностью производства.
Почему гравитационное литьё является важным промежуточным решением?
С точки зрения экономики и объёма производства гравитационное литьё часто занимает промежуточное положение между литьём в песчаные формы и литьём под высоким давлением.
Для многих промышленных OEM-применений это промежуточное положение чрезвычайно ценно.
В проектах, где объём производства оправдывает инвестиции в многоразовую металлическую форму, но при этом не требуются чрезвычайно высокие производственные скорости HPDC, гравитационное литьё может стать сильной альтернативой.
Области применения могут включать:
промышленные корпуса,
детали машин,
автомобильные компоненты,
компоненты осветительного оборудования,
и другие инженерные алюминиевые детали.
При необходимости создания внутренней геометрии в гравитационном литье также могут применяться стержневые системы. Однако стратегия формы и стержней должна оцениваться уже на этапе технологической инженерии.
Более качественное литьё не означает полного отказа от механической обработки
Одно из распространённых заблуждений заключается в том, что более высокая размерная повторяемость полностью устраняет необходимость CNC-обработки.
Это не так.
Например, литой корпус может содержать:
прецизионные посадочные места под подшипники,
резьбовые отверстия,
уплотнительные поверхности,
отверстия под валы,
монтажные поверхности,
или жёстко контролируемые базы Datum.
Независимо от стабильности литейного процесса эти элементы могут потребовать CNC-обработки.
Поэтому литьё и механическую обработку следует рассматривать не как две независимые операции, а как части единой производственной системы.
3. Литьё под высоким давлением
Литьё под высоким давлением — в международной терминологии High-Pressure Die Casting (HPDC) — представляет собой процесс, ориентированный на скорость, повторяемость и крупносерийное производство.
В процессе HPDC расплавленный металл подаётся в стальную форму с высокой скоростью и под высоким давлением.
Эта особенность позволяет производить сложные геометрические формы, относительно тонкие стенки и детали с высокой повторяемостью при коротких производственных циклах.
Поэтому HPDC особенно тесно связан с отраслями, где требуется крупносерийное производство.
К его основным преимуществам относятся:
короткие производственные циклы,
высокая повторяемость производства,
возможность изготовления тонких стенок,
сложная геометрия,
хорошее качество литой поверхности,
высокая производственная мощность.
Однако эти преимущества имеют важную экономическую составляющую:
инвестиции в оснастку.
Формы HPDC и связанная с ними производственная система могут требовать значительно более высоких первоначальных инвестиций по сравнению с более простыми методами литья.
При очень больших объёмах производства эти инвестиции могут быть распределены на значительное количество деталей.
При низких объёмах производства экономическое обоснование тех же инвестиций становится значительно сложнее.
Поэтому выбор метода литья исключительно на основании его технических возможностей может привести к неправильной производственной экономике.
Сравнение литья в песчаные формы, гравитационного литья и HPDC
При сравнении трёх процессов различия становятся более очевидными.
Критерий | Литьё в песчаные формы | Гравитационное литьё | Литьё под высоким давлением
Первоначальные инвестиции в оснастку | Низкие | Средние | Высокие
Типичный объём производства | Низкий–Средний | Средний | Высокий
Гибкость для крупных деталей | Очень высокая | Зависит от применения | Зависит от применения
Возможность изготовления тонких стенок | Ограниченная | Средняя | Очень высокая
Качество литой поверхности | Среднее | Хорошее | Очень хорошее
Размерная повторяемость | Средняя | Хорошая | Очень хорошая
Производственный цикл | Относительно медленный | Средний | Быстрый
Принцип формы | Одноразовая | Многоразовая | Многоразовая
Сложные внутренние полости | Хорошие возможности при использовании стержней | Возможны при правильной стратегии стержней | Зависит от геометрии и процесса
CNC-обработка | Зависит от применения | Зависит от применения | Зависит от применения
Эту сравнительную таблицу не следует рассматривать как автоматическую формулу выбора процесса.
Характеристики конкретной детали могут существенно изменить решение.
Толщина стенок, сплав, внутренняя геометрия, конструкционные требования, ограничения по пористости, термическая обработка, обработка поверхности и CNC-операции могут изменить оптимальный производственный маршрут.