На первый взгляд литьё алюминия может показаться достаточно простым процессом.
Алюминий расплавляется, заливается в форму, затвердевает, после чего сформированная деталь извлекается из формы.
Однако производство промышленного алюминиевого компонента зачастую значительно сложнее.
За каждой надёжной литой деталью стоит целый ряд инженерных решений, связанных с геометрией детали, выбором сплава, методом литья, изготовлением литейной оснастки, качеством расплавленного металла, процессом затвердевания, механической обработкой, обработкой поверхности и размерным контролем.
С точки зрения OEM-производителя реальная цель заключается не просто в изготовлении литой детали.
Цель — произвести компонент, который стабильно выполняет свою функцию, правильно интегрируется в конечную сборку и соответствует требованиям, определённым техническим чертежом.
Это различие полностью меняет подход к производству.
Производство прецизионной алюминиевой детали начинается не с расплавленного металла.
Оно начинается с инженерных требований.
Прецизионная деталь начинается ещё до плавки металла
В предыдущей статье нашего Journal мы рассмотрели, как алюминий превратился из ценного металла в один из важнейших инженерных материалов современной промышленности.
Современное алюминиевое литьё представляет собой следующий этап этого развития.
Прежде чем нагреть печь или заполнить форму, инженеры должны понять, какую функцию должна выполнять деталь.
Является ли она конструкционным корпусом?
Содержит ли она посадочные места под подшипники или прецизионные отверстия?
Будет ли она эксплуатироваться на открытом воздухе?
Должна ли она обеспечивать передачу или рассеивание тепла?
Будет ли одна из её поверхностей контактировать с другой деталью для обеспечения герметичности?
Необходимы ли резьбы, монтажные поверхности или точно контролируемые базовые поверхности Datum?
Будет ли объём производства составлять сотни деталей или сотни тысяч?
Ответы на эти вопросы влияют практически на все последующие производственные решения.
Поэтому геометрия, представленная на техническом чертеже, является лишь частью производственных требований. Необходимо также учитывать допуски, спецификации материалов, годовые объёмы производства, требования к поверхности, механические характеристики и условия сборки.
Этот процесс предварительной оценки обычно называется проектированием с учётом технологичности — Design for Manufacturing (DFM).
Его цель не обязательно заключается в изменении конструкции заказчика. Задача состоит в том, чтобы понять, каким образом конструкция может быть надёжно изготовлена, а при необходимости определить особенности, способные повлиять на сложность литейной оснастки, качество литья, требования к механической обработке или стоимость производства.
Шаг 1: Понимание технического чертежа
В OEM-производстве по техническому чертежу сам чертёж является одним из важнейших связующих звеньев между конструкторской разработкой и производством.
Он определяет не только внешнюю геометрию детали.
В зависимости от области применения он также может устанавливать следующие требования:
размерные допуски,
геометрические допуски,
базовые элементы Datum,
требования к материалу или сплаву,
шероховатость поверхности,
характеристики резьбовых соединений,
требования к механической обработке,
спецификации покрытий или обработки поверхности,
требования к контролю,
и другие критические характеристики.
Не каждый размер требует одинаковой производственной стратегии.
Внешний профиль, который должен остаться в состоянии после литья, может допускать естественную размерную вариативность выбранного литейного процесса, тогда как посадочное место под подшипник, уплотнительная поверхность или прецизионное монтажное соединение могут потребовать последующей CNC-обработки.
Правильное разграничение этих требований имеет принципиальное значение.
Одно из важнейших инженерных решений заключается в определении того, какие поверхности останутся в литом состоянии, а какие элементы будут подвергаться механической обработке.
Необоснованная механическая обработка каждой поверхности увеличивает производственное время, объём удаляемого материала и стоимость.
С другой стороны, попытка получить окончательную точность всех критических элементов исключительно посредством литья может привести к другой проблеме: выбранный литейный процесс может оказаться неспособным стабильно обеспечивать требуемые допуски.
Правильное планирование технологического процесса позволяет найти оптимальный баланс между этими двумя подходами.
Шаг 2: Выбор правильного метода литья алюминия
Не существует единственного метода литья, подходящего для каждой алюминиевой детали.
Правильный метод зависит от геометрии, размеров детали, объёма производства, требуемого качества поверхности, размерных требований, экономики изготовления оснастки и механических характеристик.
К числу трёх важных методов, используемых в промышленности, относятся:
Литьё в песчаные формы
Литьё в песчаные формы обеспечивает значительную гибкость проектирования и особенно эффективно для крупных деталей, сложной геометрии и малых или средних объёмов производства. Инвестиции в оснастку зачастую могут быть ниже, чем при использовании методов с постоянными металлическими формами, однако качество поверхности и размерная повторяемость отличаются от процессов литья в металлические формы.
Гравитационное литьё / Литьё в кокиль
При гравитационном литье расплавленный алюминий заполняет многоразовую металлическую форму главным образом под действием силы тяжести. Этот метод может обеспечивать хорошую повторяемость, качество поверхности и механические характеристики и применяется для многих промышленных компонентов со средними объёмами производства.
Литьё под высоким давлением
При литье под высоким давлением расплавленный металл впрыскивается в стальную форму с высокой скоростью и под высоким давлением. Этот процесс особенно эффективен для сложных и относительно тонкостенных деталей, выпускаемых в больших объёмах, и способен обеспечивать высокую повторяемость и производительность.
Выбор между этими методами заключается не просто в поиске «лучшей» технологии.
Правильный вопрос звучит следующим образом:
Какой технологический процесс наиболее подходит для этой конкретной детали при данном объёме производства и данных технических требованиях?
Эта тема заслуживает более глубокого рассмотрения, и мы отдельно вернёмся к ней на следующем этапе нашей серии Journal.
Шаг 3: Выбор алюминиевого сплава
Выбор метода литья является лишь одной частью инженерного решения.
Не менее важен выбор используемого алюминиевого сплава.
Различные литейные сплавы могут обеспечивать различные сочетания следующих характеристик:
литейные свойства,
механическая прочность,
пластичность,
коррозионная стойкость,
теплопроводность,
обрабатываемость,
размерная стабильность,
и поведение при термической обработке.
Сплав, подходящий для корпуса, производимого методом литья под давлением в больших объёмах, может оказаться не оптимальным выбором для конструкционного компонента, изготавливаемого методом гравитационного литья.
Аналогичным образом коррозионная стойкость может иметь совершенно иной приоритет для детали, эксплуатируемой на открытом воздухе под воздействием влаги и переменных условий окружающей среды, чем для компонента, работающего внутри машины.
Поэтому сплав необходимо рассматривать совместно с функцией детали и выбранным производственным процессом.
В производстве алюминиевых компонентов существует важный принцип:
Выбор материала и выбор технологического процесса не должны рассматриваться как независимые друг от друга решения.
Геометрия, область применения, метод литья, операции механической обработки и ожидаемые характеристики конечной детали взаимосвязаны.
Шаг 4: Проектирование и подготовка литейной оснастки
После определения детали и производственного процесса наступает этап проектирования и подготовки литейной оснастки.
Форма не просто создаёт внешнюю геометрию детали.
Конструкция литейной формы влияет на то, каким образом расплавленный металл поступает в её полость, как удаляется воздух, как происходит затвердевание детали и каким образом отливка извлекается после завершения процесса.
В зависимости от выбранного метода литья инженерам может потребоваться учитывать:
линии разъёма формы,
литейные уклоны,
стержни,
литниковые и впускные системы,
вентиляционные каналы,
расположение выталкивателей,
припуски на усадку,
припуски на механическую обработку,
и тепловое поведение внутри формы.
Эти детали могут быть незаметны в конечном изделии, однако они способны оказывать значительное влияние на стабильность производства.
Например, литейный уклон (Draft Angle) — это небольшой угол, предусмотренный на определённых поверхностях для более надёжного извлечения отливки из формы.
Линия разъёма (Parting Line) представляет собой границу соединения различных частей формы.
Припуск на механическую обработку (Machining Allowance) — это дополнительный материал, намеренно оставляемый на определённых поверхностях отливки для последующей CNC-обработки до окончательных размеров.
С точки зрения заказчика эти особенности могут показаться незначительными, однако они являются фундаментальными элементами литейной инженерии.
Шаг 5: Плавка и контроль расплавленного металла
Только после принятия всех этих инженерных решений процесс достигает стадии, которую большинство людей в первую очередь представляет себе при слове «литьё»:
плавки алюминия.
Но и на этом этапе недостаточно просто довести металл до температуры плавления.
Между качеством расплавленного металла и качеством отливки существует прямая взаимосвязь.
Температура должна контролироваться в соответствии с используемым сплавом и технологическим процессом. Чрезмерно высокая температура может усилить окисление и негативно повлиять на качество металла, тогда как недостаточная температура может затруднить правильное заполнение формы.
Водород также является важным фактором при работе с расплавленным алюминием.
Жидкий алюминий способен растворять значительно больше водорода, чем алюминий в твёрдом состоянии. При затвердевании металла избыточный водород может способствовать образованию газовой пористости, если качество расплава не контролируется должным образом.
Оксидные плёнки и включения также могут влиять на целостность отливки.
Поэтому промышленная подготовка расплава, в зависимости от сплава, литейного процесса и требований к качеству, может включать дегазацию, флюсование, фильтрацию или другие контролируемые операции.
Цель заключается не просто в получении жидкого алюминия.
Цель — обеспечить контролируемый литейный процесс контролируемым расплавленным металлом.
Шаг 6: Литьё и затвердевание
Теперь расплавленный алюминий поступает в форму и начинает превращаться из жидкого металла в твёрдую деталь.
Это превращение является одним из наиболее критических этапов всего процесса.
Металл должен достичь необходимых участков полости формы до того, как затвердевание остановит дальнейшее течение.
Одновременно необходимо учитывать характер охлаждения различных участков детали.
Толстые сечения обычно затвердевают иначе, чем тонкие.
Резкие изменения толщины стенок могут создавать локальные температурные различия.
Недостаточное питание или неконтролируемое затвердевание могут способствовать возникновению усадочных дефектов.
В зависимости от метода литья захват газа, образование оксидов и турбулентное течение металла также могут приводить к различным проблемам.
Поэтому современная литейная инженерия уделяет большое внимание не только тому, как заполняется форма, но и тому, как затвердевает деталь.
Технологии моделирования позволяют прогнозировать течение металла, распределение температуры, захват воздуха и характер затвердевания ещё до завершения изготовления производственной оснастки.
Цель всё чаще заключается в том, чтобы решать потенциальные производственные проблемы в цифровой среде до начала производства, а не обнаруживать их после изготовления тысяч деталей.
Шаг 7: CNC-обработка — этап, на котором появляется точность
Литьё позволяет создавать чрезвычайно сложную геометрию. Однако многие промышленные детали содержат функциональные элементы, требующие более высокой размерной точности, чем та, которую рационально ожидать исключительно от литейного процесса.
Именно на этом этапе в производственную цепочку включается CNC-обработка.
К типичным элементам, обрабатываемым на CNC-оборудовании, могут относиться:
посадочные места под подшипники,
резьбовые отверстия,
уплотнительные поверхности,
монтажные поверхности,
прецизионные карманы,
базовые поверхности Datum,
соединения валов,
и другие критические геометрические элементы.
Поэтому литьё функционирует как метод изготовления, близкого к окончательной форме — Near-Net-Shape Manufacturing.
Оно формирует деталь максимально близко к её конечной геометрии и сокращает объём материала, который необходимо удалить впоследствии.
CNC-обработка, в свою очередь, концентрирует точность именно в тех областях, где она действительно необходима.
Такое сочетание может быть чрезвычайно эффективным.
Вместо того чтобы изготавливать сложную деталь целиком путём удаления большого количества материала из массивной алюминиевой заготовки, литьё может сначала сформировать основную часть геометрии. Затем CNC-обработка применяется только в зонах, где требуются функциональные соединения и высокая точность.
Однако литьё и CNC-обработка не могут планироваться независимо друг от друга.
На отливке должен быть предусмотрен достаточный припуск на обработку.
Необходимо учитывать точки закрепления детали.
Должны быть определены стратегии базирования Datum.
Необходимо понимать возможные размерные отклонения литейного процесса, чтобы деталь можно было каждый раз правильно позиционировать на CNC-станке.
Поэтому наилучший результат достигается тогда, когда литейная инженерия и инженерия механической обработки рассматриваются как части единой производственной системы.
Шаг 8: Обработка поверхности
После завершения размерной механической обработки деталь может потребовать дополнительной обработки поверхности.
Правильный вид обработки полностью зависит от функции детали и условий её эксплуатации.
Возможные процессы могут включать:
порошковую окраску,
жидкую окраску,
анодирование в случаях, когда сплав и область применения позволяют его использовать,
пескоструйную или дробеструйную обработку,
вибрационную обработку поверхности,
полирование,
или другие виды обработки поверхности, указанные заказчиком.
Для деталей, предназначенных для эксплуатации на открытом воздухе, обработка поверхности может являться частью стратегии защиты от коррозии.
Для видимых компонентов эстетические характеристики могут иметь не меньшее значение.
В случае деталей машин приоритетом могут быть чистота поверхности, защита или совместимость с конечной сборкой.
Поэтому обработку поверхности не следует рассматривать исключительно как косметическую финальную операцию.
Во многих областях применения обработка поверхности является одним из инженерных требований к конечной детали.
Шаг 9: Контроль качества и размерная верификация
Последний вопрос прост:
Действительно ли производственный процесс изготовил деталь, требуемую техническим чертежом?
Ответ на этот вопрос даёт контроль качества.
Требования к контролю зависят от детали и области применения, однако могут включать размерные измерения, проверку материала, контроль поверхности и специальные испытания, предусмотренные технологическим процессом.
Критические размеры могут контролироваться с помощью традиционного измерительного оборудования или координатно-измерительных машин в зависимости от геометрии и требований к допускам.
При необходимости может быть проверен химический состав материала.
Характеристики поверхности могут контролироваться в соответствии со спецификациями заказчика.
В некоторых областях применения могут потребоваться дополнительные испытания в зависимости от функциональных требований.
Современное планирование качества также различает обычные размеры и Critical-to-Quality (CTQ) — критические для качества характеристики.
Компонент может содержать десятки размеров, однако только относительно небольшая их часть может непосредственно влиять на герметичность, выравнивание, безопасность, сборку или эксплуатационные характеристики.
Определение этих характеристик позволяет сосредоточить ресурсы контроля на параметрах, которые действительно имеют значение для конечного изделия.
Таким образом, качество — это не просто контрольная операция, выполняемая в конце производства.
Оно начинается с понимания технического чертежа и сопровождает весь производственный процесс.
От технического чертежа до готового OEM-компонента
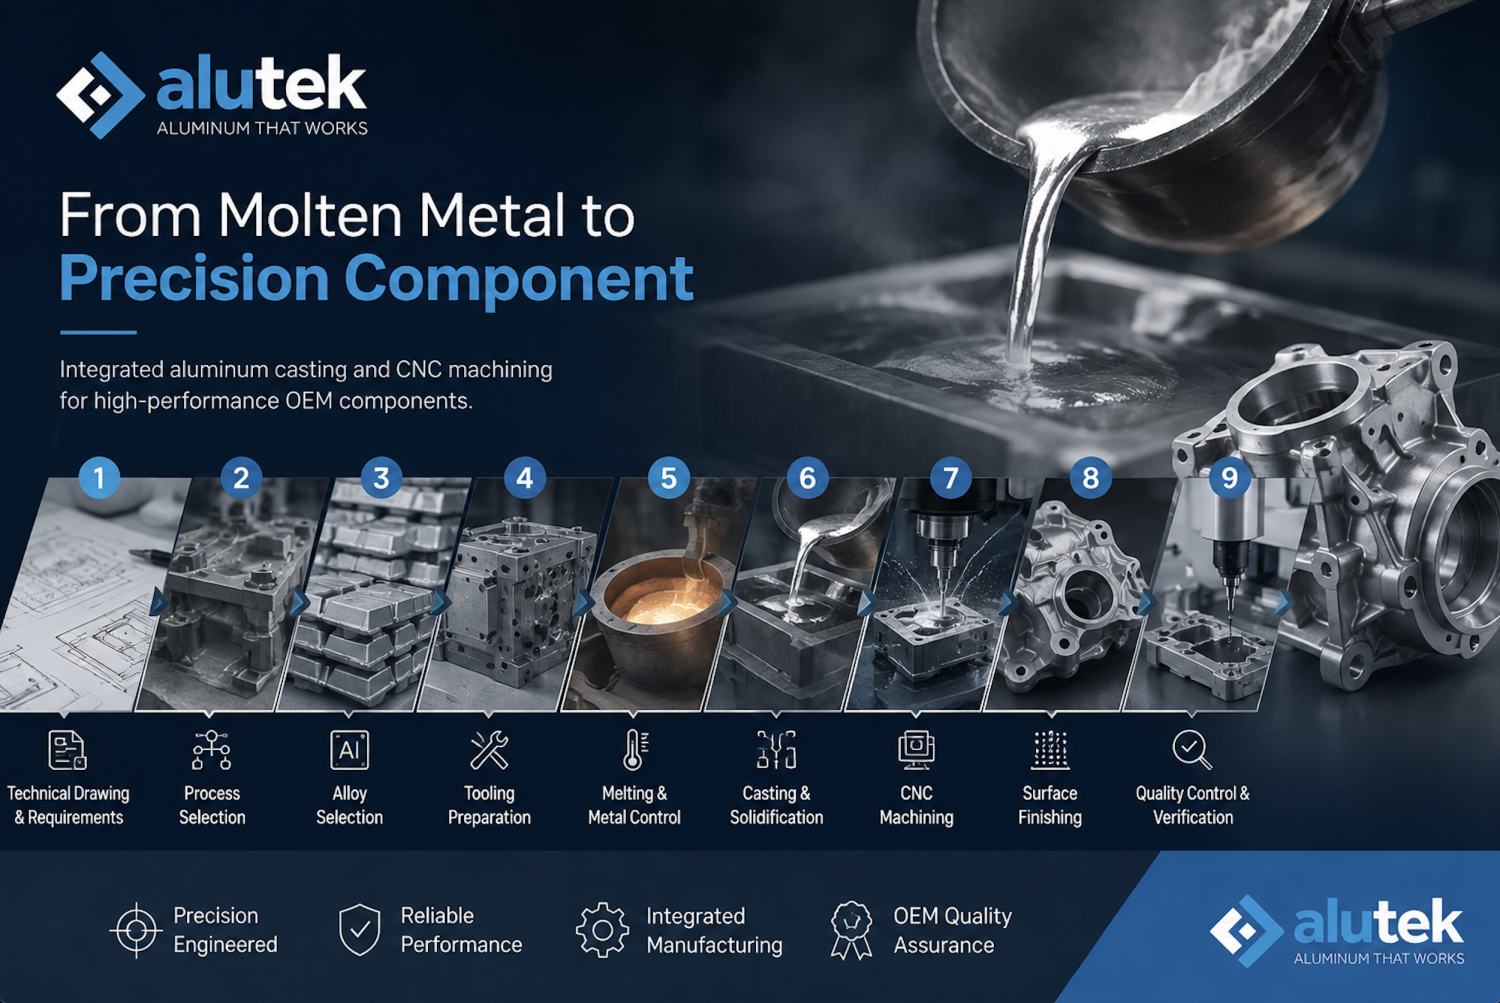
Теперь мы можем ясно увидеть весь производственный путь:
Технический чертёж → Технологическая инженерия → Выбор сплава → Изготовление литейной оснастки → Плавка → Литьё → CNC-обработка → Обработка поверхности → Контроль качества → Готовый OEM-компонент
Расплавленный алюминий является лишь одним этапом этой цепочки.
Качество конечной детали определяется прежде всего взаимодействием всех этапов между собой.
Правильно спроектированная литейная форма не способна компенс