نظرة عامة على الخدمة
كيف ندير هذه القدرة
- 01مراجعة الرسم وDFM
- 02خطة السبيكة والقالب والعملية
- 03قياس العينة والاعتماد
- 04إنتاج متسلسل قابل للتتبع
صب الألومنيوم
من التصاميم المعقدة إلى المكوّنات الصناعية عالية الأداء
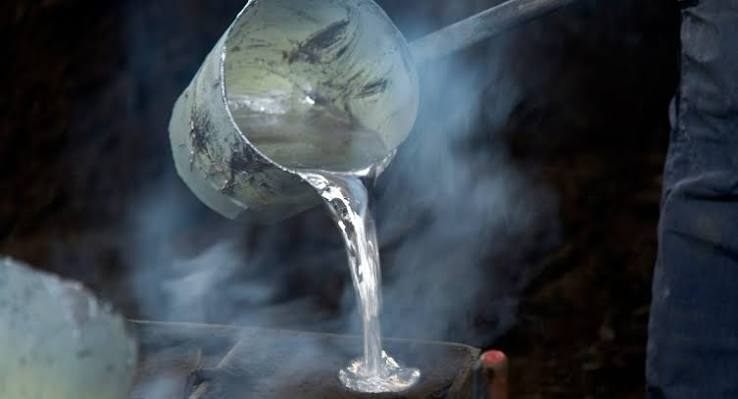
يُعد صب الألومنيوم إحدى طرق تصنيع المعادن الأساسية التي تعتمد على صب الألومنيوم المصهور أو سبائك الألومنيوم داخل قالب ذي هندسة محددة لتشكيل القطعة المطلوبة. وبفضل الجمع بين خفة الوزن، والأداء الميكانيكي، ومقاومة التآكل، وقابلية التشغيل، ومرونة التصميم، تُستخدم مكوّنات الألومنيوم المصبوبة اليوم في العديد من الصناعات، بما في ذلك الآلات، والسيارات، والطاقة، والإضاءة، وأنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، وتقنيات التفريغ، وأنظمة نقل القدرة، والآلات الزراعية، وأنظمة السكك الحديدية، والعديد من التطبيقات الصناعية الأخرى.
إن الميزة الحقيقية لصب الألومنيوم لا تقتصر فقط على تشكيل المعدن داخل القالب. فعندما يتم الجمع بين السبيكة المناسبة، وطريقة الصب الصحيحة، وتصميم القالب الجيد، والتحكم الدقيق في العملية، واستراتيجية التشغيل المناسبة، يصبح من الممكن إنتاج مكوّنات عالية الأداء ذات هندسات معقدة بصورة متكررة وموثوقة ضمن الإنتاج التسلسلي.
ولهذا السبب، فإن مشروع صب الألومنيوم الناجح لا يبدأ في المسبك، بل يبدأ بالتقييم الصحيح لقابلية تصنيع القطعة.
لماذا الألومنيوم؟
في تصميم المنتجات الصناعية، يؤثر اختيار المادة بشكل مباشر على وزن القطعة، وأدائها الميكانيكي، وطريقة تصنيعها، وعمرها التشغيلي، وتكلفتها الإجمالية. ويعود السبب الرئيسي للاستخدام الواسع للألومنيوم في قطاعات صناعية متعددة إلى قدرته على الجمع بين العديد من المزايا الهندسية في مادة واحدة.
توفر الكثافة المنخفضة للألومنيوم ميزة كبيرة من حيث الوزن مقارنةً بالعديد من المواد الهندسية التقليدية مثل الفولاذ والحديد الزهر. وتساعد هذه الخاصية بشكل خاص على تقليل الوزن الإجمالي للنظام في الأنظمة المتحركة، وتطبيقات السيارات، ومكوّنات الآلات، والمعدات المحمولة.
كما يتمتع الألومنيوم بمقاومة جيدة للتآكل في العديد من البيئات بفضل طبقة الأكسيد الواقية التي تتكون طبيعيًا على سطحه. وعند استخدام السبيكة المناسبة مع عمليات المعالجة السطحية الملائمة، يمكن تحقيق عمر خدمة طويل في التطبيقات الخارجية.
وتجعل الموصلية الحرارية العالية للألومنيوم منه مادة قيّمة في التطبيقات التي تكون فيها الإدارة الحرارية ذات أهمية كبيرة، مثل هياكل وحدات الإضاءة LED، والأغلفة الإلكترونية، ومكوّنات المحركات وإلكترونيات القدرة.
إضافة إلى ذلك، تسمح قابلية الألومنيوم العالية للتشغيل بإجراء عمليات CNC دقيقة بعد الصب. ويمكن تشغيل مواضع المحامل، وأسطح الإحكام، وفتحات التوصيل، والفلنجات، والسنون اللولبية، ونقاط التجميع الحرجة بدقة عالية لتحويل القطعة المصبوبة إلى مكوّن هندسي وظيفي.
المزايا الأساسية لصب الألومنيوم
تُعد حرية التصميم إحدى أهم خصائص تقنية صب الألومنيوم. فالهندسات التي قد تؤدي إلى فقدان كبير في المواد أو أوقات تشغيل طويلة عند إنتاجها بالكامل من كتلة صلبة باستخدام التشغيل الميكانيكي، يمكن تصنيعها بشكل أقرب بكثير إلى الشكل النهائي عند استخدام تصميم صب صحيح.
يمكن دمج الأضلاع، ونقاط التوصيل، والفلنجات، وهياكل الأجسام، وسماكات الجدران المختلفة، والتفاصيل الوظيفية ضمن مكوّن واحد. ويمكن أن يتيح ذلك في بعض التطبيقات دمج عدة أجزاء في مكوّن واحد، وتقليل عمليات التجميع، وتطوير تصاميم منتجات أكثر تكاملًا.
كما تساعد قدرة الصب على إنتاج قطع قريبة من الشكل النهائي — Near-Net-Shape Manufacturing — على تقليل كمية التشغيل اللاحقة. ويمكن أن يؤدي تقليل إزالة المواد إلى تحقيق مزايا مهمة من حيث زمن الدورة، واستخدام المواد، والتكلفة الإجمالية للإنتاج، ولا سيما في الإنتاج التسلسلي.
ومع التصميم الصحيح للعملية، يمكن تكييف صب الألومنيوم مع سيناريوهات إنتاج مختلفة، بدءًا من أحجام الإنتاج المنخفضة والمتوسطة وحتى الإنتاج التسلسلي بكميات كبيرة.
ليست جميع طرق صب الألومنيوم متشابهة
لا يشير صب الألومنيوم إلى طريقة تصنيع واحدة فقط. فحجم القطعة، وهندستها، وبنية الجدران، ومتطلبات الخصائص الميكانيكية، ومتطلبات السطح، والتفاوتات، وكمية الإنتاج، وعمليات CNC اللاحقة، كلها عوامل تحدد تقنية الصب الأنسب للمشروع.
ضمن حلول التصنيع التي تقدمها Alutekworks، يتم تقييم الصب بالجاذبية في القوالب الدائمة (Gravity Die Casting)، والصب بالضغط المنخفض (Low Pressure Die Casting – LPDC)، والصب الرملي (Sand Casting) وفقًا للمتطلبات المختلفة لكل مشروع.
لكل طريقة من هذه الطرق مزايا تقنية واقتصادية مختلفة. ولذلك فإن النهج الأساسي عند اختيار عملية الصب الصحيحة لا يقوم على اعتبار إحدى الطرق أفضل من الأخرى، بل على تحديد طريقة التصنيع الأكثر ملاءمة لمتطلبات القطعة.
الصب بالجاذبية في القوالب الدائمة – Gravity Die Casting
في عملية الصب بالجاذبية في القوالب الدائمة، يتم ملء القالب المعدني الدائم بالألومنيوم المصهور بفعل الجاذبية دون تطبيق ضغط خارجي مرتفع.
وتوفر إمكانية إعادة استخدام القالب المعدني ميزة مهمة، خاصةً في مشاريع الإنتاج التسلسلي المنتظم. وفي ظل ظروف عملية مناسبة، يمكن تحقيق جودة سطح جيدة، وثبات في الأبعاد من دفعة إلى أخرى، وخصائص ميكانيكية قوية.
يُعد Gravity Die Casting طريقة تصنيع مناسبة لمكوّنات الآلات، والهياكل، والأغطية، وقطع التوصيل، ومكوّنات السيارات، وأجزاء علب التروس والمخفضات، وعناصر الإضاءة، والعديد من التطبيقات الصناعية الأخرى.
ومن أهم مزايا هذه الطريقة قدرتها على تحقيق توازن قوي بين استثمار القالب، وحجم الإنتاج، وهندسة القطعة، والأداء الميكانيكي، وتكلفة إنتاج الوحدة.
وخاصةً في مشاريع OEM التي تتطلب إنتاج نفس القطعة بشكل منتظم وبكميات محددة، يمكن أن يشكل الصب بالجاذبية في القوالب الدائمة خيارًا إنتاجيًا طويل الأجل وفعالًا.
الصب بالضغط المنخفض – Low Pressure Die Casting
في الصب بالضغط المنخفض، يتم توجيه الألومنيوم المصهور إلى تجويف القالب باستخدام ضغط منخفض يتم التحكم فيه. ويسمح التدفق المنضبط للمعدن داخل القالب بإدارة عملية الملء والتصلب بدرجة أعلى من الدقة.
يمكن أن يوفر LPDC مزايا خاصة في المكوّنات التي تتطلب تحكمًا في ملء القالب، واستقرارًا في العملية، وتحقيق مستويات محددة من الأداء الميكانيكي.
وتُستخدم هذه الطريقة في إنتاج مكوّنات الألومنيوم الخاصة في صناعات السيارات، والآلات، والطاقة، وأنظمة نقل القدرة، والعديد من التطبيقات الصناعية الأخرى، كما توفر مزايا مهمة من حيث قابلية تكرار العملية في الإنتاج التسلسلي.
ويجب تقييم هندسة القطعة، وكمية الإنتاج، والمتطلبات الميكانيكية، واحتياجات التشغيل اللاحقة معًا لتحديد مدى ملاءمة LPDC للمشروع.
الصب الرملي – Sand Casting
يُعد الصب الرملي إحدى أقدم وأكثر طرق الإنتاج مرونة في صناعة صب الألومنيوم. وفي هذه الطريقة، يتم تشكيل تجويف القالب الموافق لهندسة القطعة داخل رمل صب خاص، ثم يُصب الألومنيوم المصهور داخل هذا التجويف للحصول على شكل القطعة.
ويُعد عدم الحاجة إلى قالب معدني دائم إحدى أهم مزايا الصب الرملي. وتوفر هذه الخاصية مرونة إنتاجية كبيرة، خاصةً للنماذج الأولية، والإنتاج بكميات منخفضة، والقطع كبيرة الحجم، والمكوّنات ذات الهندسات الخاصة.
في المشاريع منخفضة الحجم التي لا يكون فيها الاستثمار في قالب معدني اقتصاديًا، يمكن أن يمثل الصب الرملي بديلًا فعالًا يساعد على خفض التكاليف الأولية. كما يسمح بإنتاج قطع قد يصعب تصنيعها باستخدام طرق الصب الأخرى من حيث الحجم أو الهندسة.
وتشمل التطبيقات التي يمكن استخدام تقنية الصب الرملي فيها هياكل الآلات، ومكوّنات المضخات والصمامات، والأغلفة كبيرة الحجم، ومعدات الطاقة، والقطع النموذجية الأولية، والمكوّنات الصناعية الخاصة.
يمكن إخضاع القطع المنتجة بالصب الرملي، وفقًا لمتطلبات التطبيق، لعمليات تشغيل CNC بعد الصب للوصول إلى الدقة المطلوبة في أسطح التوصيل الحرجة، والثقوب، والفلنجات، ومناطق المحامل، وغيرها من المناطق الوظيفية.
تختلف جودة السطح والدقة البُعدية التي يمكن الحصول عليها مباشرةً من الصب الرملي عمومًا عن الطرق التي تستخدم القوالب المعدنية. ولذلك، عند اختيار العملية، لا ينبغي النظر فقط إلى انخفاض تكلفة القالب، بل يجب أيضًا تقييم التفاوتات النهائية المطلوبة للقطعة، ومتطلبات السطح، وعمليات CNC اللازمة بشكل متكامل.
الفروق بين Gravity Die Casting وLPDC وSand Casting
لا يقتصر الاختلاف الأساسي بين التقنيات الثلاث على طريقة انتقال المعدن إلى القالب فقط. بل توجد أيضًا اختلافات من حيث بنية القالب، وتكلفة الاستثمار، وكمية الإنتاج، وحجم القطعة، وجودة السطح، وقابلية تكرار الأبعاد، واقتصاديات الإنتاج.
| الخاصية | الصب الرملي Sand Casting | الصب بالجاذبية Gravity Die Casting | الصب بالضغط المنخفض Low Pressure Die Casting |
|---|---|---|---|
| القالب | قالب رملي | قالب معدني دائم | قالب معدني دائم |
| الملء | عادةً بالجاذبية | بالجاذبية | ضغط منخفض متحكم فيه |
| الاستثمار الأولي في القالب | منخفض نسبيًا | متوسط | مرتفع نسبيًا |
| حجم الإنتاج المناسب | نموذج أولي / كميات منخفضة | إنتاج متوسط وتسلسلي | إنتاج تسلسلي |
| المرونة للقطع كبيرة الحجم | عالية جدًا | حسب القطعة | حسب القطعة |
| مرونة الهندسة | عالية | عالية | عالية |
| جودة سطح الصب | أكثر خشونة نسبيًا | أفضل | أفضل |
| قابلية تكرار الأبعاد | منخفضة نسبيًا | عالية | عالية |
| الحاجة إلى CNC | عادةً أعلى | حسب المشروع | حسب المشروع |
| الملاءمة للنماذج الأولية | عالية جدًا | حسب المشروع | موجهة عمومًا للإنتاج التسلسلي |
| اقتصاديات الإنتاج التسلسلي | مفيدة في الأحجام المنخفضة | قوية | قوية |
أعتقد أن هذا الجدول يجب بالتأكيد إضافته إلى الصفحة. لأن مسؤول المشتريات أو المهندس الذي لا يرغب في قراءة النص الطويل يمكنه فهم الفروق الأساسية بين الطرق الثلاث في حوالي 20 ثانية.
ما طريقة الصب التي ينبغي اختيارها؟
يتطلب اختيار تقنية الصب الصحيحة تقييم المتطلبات التقنية والتجارية للمشروع بصورة متكاملة.
يمكن أن يكون الصب الرملي خيارًا قويًا للكميات المنخفضة، والنماذج الأولية، والقطع كبيرة الحجم، أو المشاريع الخاصة التي لا يكون فيها الاستثمار في قالب معدني مجديًا اقتصاديًا.
يبرز الصب بالجاذبية في القوالب الدائمة في مشاريع OEM التي تتطلب حلًا متوازنًا بين أحجام الإنتاج المنتظمة، والخصائص الميكانيكية الجيدة، وجودة السطح، وقابلية تكرار العملية.
أما الصب بالضغط المنخفض فيمكن أن يوفر مزايا في مشاريع الإنتاج التسلسلي التي يكون فيها التحكم في ملء القالب، واستقرار العملية، ومتطلبات محددة للأداء الميكانيكي عوامل أساسية.
لذلك لا ينبغي أن يكون السؤال:
«ما أفضل طريقة لصب الألومنيوم؟»
بل يجب أن يكون السؤال الصحيح:
«ما طريقة الصب الأنسب لهندسة هذه القطعة، وظروف استخدامها، ومتطلباتها التقنية، وحجم إنتاجها السنوي؟»
وهنا تحديدًا يأتي دور النهج الهندسي لدى Alutekworks. حيث يتم تقييم الرسم الفني، والتفاوتات، وظروف الاستخدام، وكمية الإنتاج، وعمليات CNC اللاحقة معًا، بهدف ليس فقط ضمان إمكانية تصنيع القطعة، وإنما إنتاجها بالطريقة الصحيحة من الناحيتين التقنية والاقتصادية.
جودة الصب تبدأ من تصميم القالب
يكمن أساس أي قطعة ألومنيوم مصبوبة عالية الجودة في التصميم الصحيح للقالب ولعملية التصنيع.
يمكن أن يؤثر تدفق المعدن المصهور داخل القالب، وسلوك التصلب، ومناطق التغذية، وانتقالات سماكات الجدران، وطريقة إخراج القطعة من القالب بشكل مباشر على نتيجة الإنتاج. وقد يؤدي عدم تقييم هندسة القطعة وفقًا لمتطلبات طريقة الصب إلى صعوبات إنتاجية غير ضرورية، أو عمليات تشغيل إضافية، أو مشكلات في الجودة.
ولهذا السبب، لا ننظر إلى عملية تطوير القالب على أنها مجرد إنشاء هندسة سالبة للقطعة. فالقالب هو إحدى الأدوات الهندسية الأساسية لعملية الإنتاج التسلسلي.
الهندسة الموجهة نحو قابلية التصنيع – DFM
كون الرسم الفني صحيحًا من الناحية الهندسية لا يعني بالضرورة أن القطعة يمكن تصنيعها بالطريقة الأكثر كفاءة.
لتحقيق إنتاج تسلسلي ناجح، يجب تقييم سماكات الجدران، وانتقالات المقاطع، وأنصاف الأقطار، واتجاه الصب، وسماحات التشغيل، والتفاوتات الحرجة، ومتطلبات القالب بصورة متكاملة.
في منهجية Design for Manufacturability (DFM)، لا يتمثل الهدف الأساسي في تغيير وظيفة منتج العميل، بل في تحقيق الوظيفة نفسها من خلال عملية تصنيع أكثر موثوقية وكفاءة.
ويمكن أن يؤدي تقليل عمليات التشغيل غير الضرورية، وتحسين هندسة الصب، أو جعل المناطق الحرجة أكثر ملاءمة للإنتاج إلى تحقيق مزايا مهمة من حيث التكلفة وكفاءة العملية، خاصةً في المشاريع ذات أحجام الإنتاج المرتفعة.
من الصب إلى المكوّن الدقيق: التشغيل باستخدام CNC
في العديد من التطبيقات الصناعية، لا يمثل الصب المرحلة النهائية من عملية الإنتاج.
فمن أجل جعل القطعة مكوّنًا وظيفيًا، قد تكون هناك حاجة إلى عمليات CNC دقيقة في مناطق مثل مواضع المحامل، وأسطح الإحكام، ونقاط التوصيل، والفلنجات، والثقوب، والسنون اللولبية.
ولهذا السبب، لا ينبغي النظر إلى الصب والتشغيل باستخدام CNC على أنهما عمليتان مستقلتان، بل كمرحلتين متكاملتين ضمن سلسلة تصنيع المكوّن نفسه.
إن تصميم هندسة الصب منذ بداية المشروع مع أخذ عمليات CNC اللاحقة في الاعتبار يوفر مزايا مهمة من حيث الدقة واقتصاديات الإنتاج.
تجمع Alutekworks بين قدراتها في صب الألومنيوم والتشغيل باستخدام CNC لتقديم مكوّنات تتجاوز مرحلة الصب الخام، حيث يتم تشغيلها وفقًا للرسم الفني وتجهيزها لعمليات التجميع اللاحقة.
من النموذج الأولي إلى الإنتاج التسلسلي
في أي مشروع جديد لصب الألومنيوم، تُعد مرحلة النموذج الأولي والعينة الأولى إحدى أهم نقاط التحقق قبل الانتقال إلى الإنتاج التسلسلي.
ومن خلال القطع الأولى، يتم تقييم الهندسة، وسلوك الصب، وعمليات CNC، والأبعاد الحرجة، والمتطلبات الوظيفية. وبناءً على النتائج، يتم تنفيذ التحسينات اللازمة على العملية لجعل الإنتاج التسلسلي أكثر تحكمًا وقابلية للتكرار.
ولا يقتصر الهدف هنا على إنتاج عينة أولى ناجحة. فالهدف الحقيقي هو إنشاء عملية قوية تسمح بإنتاج المكوّن نفسه بصورة مستدامة في دورات الإنتاج المتكررة.
صب الألومنيوم والإنتاج المستدام
تُعد قابلية الألومنيوم العالية لإعادة التدوير إحدى خصائصه المهمة. إلا أن الإنتاج المستدام لا يقتصر فقط على إمكانية إعادة تدوير المادة.
يساهم التصميم الصحيح للقطعة، واختيار طريقة الصب المناسبة، وتقليل فاقد الإنتاج، ومنع عمليات CNC غير الضرورية، وتطوير مكوّنات طويلة العمر، وتحسين عمليات الإنتاج التسلسلي في استخدام الموارد بكفاءة أعلى.
ولهذا السبب، ننظر إلى الاستدامة باعتبارها جزءًا من كفاءة العملية بأكملها، بدءًا من اختيار المادة وحتى تخطيط الإنتاج.
في أي قطاعات يُستخدم؟
تتيح الإمكانات الواسعة التي يوفرها صب الألومنيوم من حيث التصميم والتصنيع استخدام هذه التقنية في مجموعة كبيرة ومتنوعة من الصناعات.
يتم استخدام مكوّنات الألومنيوم المصبوبة في العديد من القطاعات، بدءًا من الأثاث الحضري وأنظمة الإضاءة الخارجية إلى صناعة الآلات؛ ومن مكوّنات السيارات وتقنيات المكابس والمحركات إلى أنظمة المخفضات وعلب التروس؛ ومن معدات التفريغ إلى الطاقة الشمسية وأنظمة البناء؛ ومن الآلات الزراعية إلى أنظمة السكك الحديدية؛ ومن معدات HVAC إلى أنظمة النقل ومناولة المواد.
وتختلف متطلبات كل قطاع. ففي جسم وحدة إضاءة LED تكون الإدارة الحرارية في المقدمة، بينما تكون مواضع المحامل المشغّلة بدقة أمرًا حاسمًا في جسم علبة التروس؛ وتصبح أسطح الإحكام أساسية في مكوّنات التفريغ، في حين تكون مقاومة التآكل ذات أهمية كبيرة في المعدات المستخدمة في البيئات الخارجية.
ولهذا السبب، يجب تطوير حل صب الألومنيوم الصحيح ليس فقط وفقًا لهندسة القطعة، بل وفقًا للوظيفة التي يجب أن تؤديها القطعة.
من الرسم الفني إلى الإنتاج التسلسلي
بالنسبة إلى Alutekworks، يمثل صب الألومنيوم تخصصًا تصنيعيًا متكاملًا يتجاوز بكثير مجرد صب المعدن المصهور داخل القالب.
إن تقييم الرسم الفني، وتحليل قابلية التصنيع، وتطوير القالب، واختيار طريقة الصب المناسبة، سواء Gravity Die Casting أو Low Pressure Die Casting، والتشغيل باستخدام CNC، وتجهيز الأسطح، والتحقق الفني، والإنتاج التسلسلي، كلها أجزاء مترابطة ضمن سلسلة تصنيع واحدة متكاملة.
وفي إطار نهجنا في تصنيع منتجات OEM، لا ننتج منتجات قياسية، بل نقوم بتصنيع مكوّنات ألومنيوم مخصصة وفقًا للرسومات الفنية ومتطلبات المشاريع الخاصة بعملائنا.
ولا يتمثل هدفنا في تصنيع القطعة فقط، بل في إنشاء عملية إنتاج موثوقة من الناحية التقنية، وقابلة للتصنيع، ومستدامة، بدءًا من النموذج الأولي وحتى الإنتاج التسلسلي المتكرر.
لأن الصب الناجح بالنسبة إلينا ليس مجرد معدن يأخذ الشكل الصحيح.
إنه ألومنيوم يكتسب الوظيفة الصحيحة من خلال الهندسة الصحيحة.
 كيف نعمل