Kum Döküm, Kokil Döküm ve Yüksek Basınçlı Döküm: Parçanız İçin Hangi Yöntem Doğru?
Bir alüminyum döküm yöntemi seçmek, yalnızca en gelişmiş üretim teknolojisini tercih etmek anlamına gelmez.
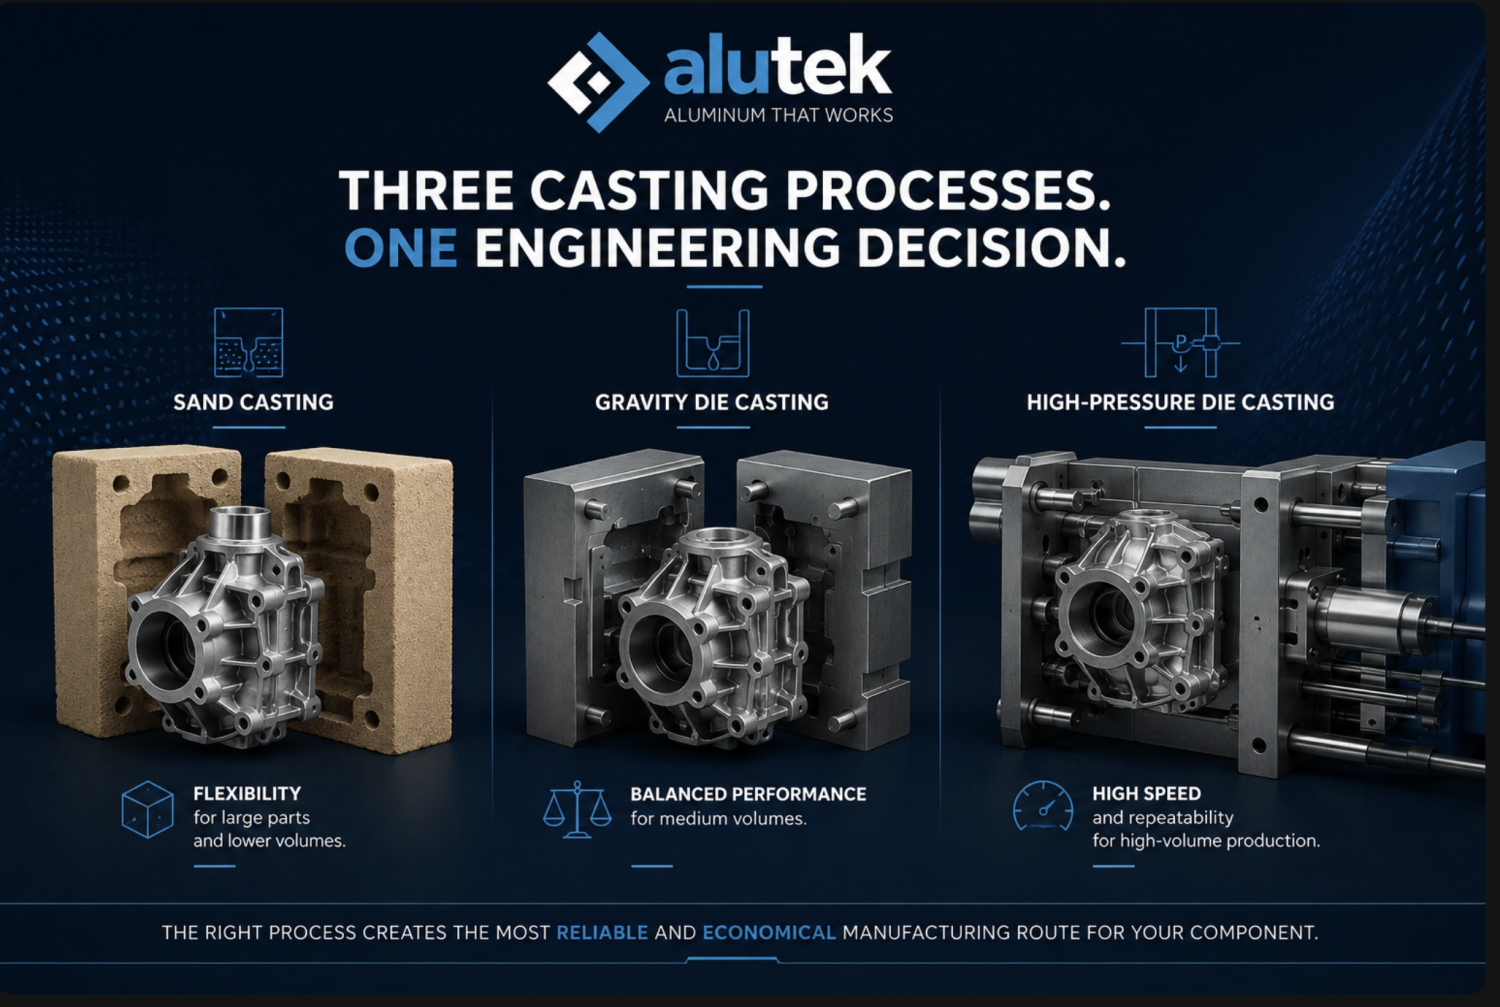
Kum döküm, kokil döküm ve yüksek basınçlı döküm yöntemlerinin tamamı güvenilir alüminyum parçalar üretebilir. Ancak her biri farklı üretim koşulları için avantaj sağlar. Parçanın boyutu, geometrisi, yıllık üretim adedi, kalıp yatırımı, ölçüsel gereksinimler, yüzey beklentileri, mekanik özellikler ve döküm sonrası talaşlı imalat ihtiyaçları hangi yöntemin daha doğru olduğunu belirleyebilir.
Bu nedenle evrensel olarak “en iyi” alüminyum döküm yöntemi diye bir şey yoktur.
Doğru yöntem, belirli bir parça için en güvenilir ve ekonomik üretim rotasını oluşturan yöntemdir.
Önceki Journal yazımızda, bir alüminyum parçanın teknik resim ve proses mühendisliğinden başlayarak döküm, CNC işleme, yüzey işlemleri ve kalite kontrole kadar uzanan üretim yolculuğunu ele aldık.
Şimdi ise en az onun kadar önemli başka bir soruya geliyoruz:
İlk aşamada hangi döküm yöntemi seçilmeli?
Döküm Yönteminin Seçimi Neden Önemlidir?
Döküm yöntemi, ergimiş alüminyumun kalıba nasıl girdiğinden çok daha fazlasını etkiler.
Seçilen yöntem;
• ilk kalıp yatırımını
• üretilebilecek geometriyi ve cidar kalınlıklarını
• ölçüsel tekrarlanabilirliği
• yüzey kalitesini
• üretim çevrim süresini
• talaşlı imalat ihtiyacını
• üretim kapasitesini
• ve sonuç olarak bitmiş parçanın toplam maliyetini
doğrudan etkileyebilir.
Bu nedenle proses seçiminin, parça tasarımı tamamen tamamlandıktan sonra değil, mümkün olduğunca mühendislik aşamasında değerlendirilmesi gerekir.
Teknik olarak uygulanabilir bir proses, her zaman ekonomik açıdan en doğru proses olmayabilir.
Benzer şekilde, en düşük kalıp maliyetine sahip yöntem de her zaman en düşük toplam parça maliyetini sağlamaz.
Bu ayrımı anlamak, OEM üretiminin temel prensiplerinden biridir.
1. Kum Döküm
Kum döküm, metal döküm teknolojilerinin en eski ve en esnek yöntemlerinden biridir. Buna rağmen modern endüstriyel üretimde hâlâ son derece önemli bir yere sahiptir.
Bu yöntemde, üretilecek parçanın geometrisini oluşturan kalıp boşluğu özel olarak hazırlanmış kalıp kumu içerisinde meydana getirilir. Ergimiş alüminyum bu boşluğa dökülür ve katılaşması beklenir. Döküm parçasını çıkarmak için daha sonra kum kalıp bozularak parçadan ayrılır.
Bu nedenle kum döküm, tek kullanımlık kalıp (expendable mold) kullanılan döküm prosesleri kategorisine girer.
Kalıcı metal kalıpların aksine, kum kalıp normal şartlarda yalnızca tek bir döküm çevrimi için kullanılır.
Kum Döküm Hangi Durumlarda Avantajlıdır?
Kum dökümün en önemli avantajlarından biri esnekliğidir.
Özellikle;
• büyük alüminyum parçalar
• düşük ve orta üretim adetleri
• prototipler ve projenin ilk üretim aşamaları
• karmaşık iç boşluklara sahip parçalar
• yoğun maça kullanımının gerekli olduğu ürünler
• yüksek ilk kalıp yatırımının ekonomik olarak gerekçelendirilemediği projeler
için önemli avantajlar sağlayabilir.
Kum döküm aynı zamanda parça boyutu açısından da önemli bir esneklik sunar.
Büyük makine gövdeleri, yapısal parçalar veya büyük endüstriyel dökümler söz konusu olduğunda bu özellik, kum dökümü son derece değerli bir üretim alternatifi haline getirebilir.
Bunun Karşılığında Ne Kaybedilir?
Bu esnekliğin doğal olarak bazı karşılıkları vardır.
Kum döküm, metal kalıp kullanılan proseslerle karşılaştırıldığında genel olarak daha pürüzlü bir döküm yüzeyi ve daha geniş döküm toleransları sunar.
Üretim çevrimleri de daha yavaştır ve parçanın bazı fonksiyonel bölgelerinde ilave CNC işleme gerekebilir.
Ancak bunlar kum dökümün daha düşük seviyeli bir teknoloji olduğu anlamına gelmez.
Yalnızca yöntemin güçlü olduğu üretim aralığının farklı olduğunu gösterir.
Örneğin yıllık üretim miktarı nispeten düşük olan büyük bir endüstriyel gövde için yüksek maliyetli bir kalıcı metal kalıba yatırım yapmak ekonomik açıdan anlamlı olmayabilir.
Böyle bir durumda kum döküm, mühendislik açısından daha akıllı bir tercih olabilir.
2. Kokil Döküm
Kokil döküm — uluslararası terminolojide Gravity Die Casting veya Permanent Mold Casting — kum döküme kıyasla temelde farklı bir üretim yaklaşımı sunar.
Tek kullanımlık kum kalıp yerine tekrar kullanılabilen metal bir kalıp kullanılır.
Ergimiş alüminyum, yüksek basınçlı dökümde olduğu gibi çok yüksek basınç ve hızla kalıba enjekte edilmez; kalıp esas olarak yerçekiminin etkisiyle doldurulur.
Metal kalıp, bir döküm çevriminden diğerine daha yüksek proses tutarlılığı sağlar.
Bunun sonucunda kokil döküm;
• tekrarlanabilirlik
• yüzey kalitesi
• ölçüsel kontrol
• mekanik performans
• ve üretim verimliliği
arasında güçlü bir denge sağlayabilir.
Kokil Döküm Neden Önemli Bir Orta Noktadır?
Kokil döküm, üretim ekonomisi ve üretim adedi açısından çoğu zaman kum döküm ile yüksek basınçlı döküm arasında yer alır.
Birçok endüstriyel OEM uygulaması için bu orta nokta son derece değerlidir.
Üretim miktarının tekrar kullanılabilir metal kalıp yatırımını haklı çıkardığı, ancak HPDC'nin çok yüksek üretim hızlarına ihtiyaç duyulmadığı projelerde kokil döküm güçlü bir alternatif olabilir.
Uygulamalar arasında;
• endüstriyel gövdeler
• makine parçaları
• otomotiv parçaları
• aydınlatma komponentleri
• ve diğer mühendislik ürünü alüminyum parçalar
yer alabilir.
İç geometrinin gerekli olduğu durumlarda kokil dökümde de maça sistemlerinden yararlanılabilir. Ancak kalıp ve maça stratejisinin proses mühendisliği aşamasında değerlendirilmesi gerekir.
Daha İyi Döküm, Sıfır Talaşlı İmalat Anlamına Gelmez
Sık karşılaşılan yanlış düşüncelerden biri, daha yüksek ölçüsel tekrarlanabilirliğin CNC işleme ihtiyacını tamamen ortadan kaldırdığıdır.
Kaldırmaz.
Örneğin bir döküm gövde üzerinde;
• hassas rulman yatakları
• dişli delikler
• sızdırmazlık yüzeyleri
• mil delikleri
• montaj yüzeyleri
• veya sıkı şekilde kontrol edilen datumlar
bulunabilir.
Döküm prosesinin ne kadar kararlı olduğundan bağımsız olarak bu özelliklerin CNC ile işlenmesi gerekebilir.
Bu nedenle döküm ve talaşlı imalatı birbirinden bağımsız iki operasyon olarak değil, tek bir üretim sistemi olarak değerlendirmek gerekir.
3. Yüksek Basınçlı Döküm
Yüksek basınçlı döküm — uluslararası terminolojide High-Pressure Die Casting (HPDC) — hız, tekrarlanabilirlik ve yüksek adetli seri üretim üzerine kurulmuş bir prosestir.
HPDC prosesinde ergimiş metal, çelik kalıp içerisine yüksek hız ve basınç altında gönderilir.
Bu özellik, yöntemin karmaşık geometrileri, nispeten ince cidarları ve yüksek tekrarlanabilirliğe sahip parçaları kısa çevrim süreleriyle üretmesine olanak sağlar.
Bu nedenle HPDC özellikle yüksek adetli üretim yapan sektörlerle yakından ilişkilidir.
Başlıca avantajları arasında;
• kısa çevrim süreleri
• yüksek üretim tekrarlanabilirliği
• ince cidar üretim kabiliyeti
• karmaşık geometriler
• iyi döküm yüzey kalitesi
• ve yüksek üretim kapasitesi
yer alır.
Ancak bu avantajların önemli bir ekonomik karşılığı vardır:
Kalıp yatırımı.
HPDC kalıpları ve bunlarla ilişkili üretim sistemi, daha basit döküm yöntemlerine kıyasla çok daha yüksek başlangıç yatırımı gerektirebilir.
Çok yüksek üretim adetlerinde bu yatırım, çok sayıda parçaya dağıtılabilir.
Düşük üretim adetlerinde ise aynı yatırımın ekonomik olarak gerekçelendirilmesi zorlaşabilir.
Bu nedenle yalnızca teknik kabiliyetlerine bakarak bir döküm yöntemi seçmek, yanlış üretim ekonomisine yol açabilir.
Kum Döküm, Kokil Döküm ve HPDC Karşılaştırması
Üç proses yan yana değerlendirildiğinde farklar daha net görülebilir.
Karar Kriteri | Kum Döküm | Kokil Döküm | Yüksek Basınçlı Döküm
İlk kalıp yatırımı | Düşük | Orta | Yüksek
Tipik üretim mantığı | Düşük–Orta adet | Orta adet | Yüksek adet
Büyük parça esnekliği | Çok iyi | Uygulamaya bağlı | Uygulamaya bağlı
İnce cidar kabiliyeti | Sınırlı | Orta | Çok iyi
Döküm yüzey kalitesi | Orta | İyi | Çok iyi
Ölçüsel tekrarlanabilirlik | Orta | İyi | Çok iyi
Üretim çevrimi | Nispeten yavaş | Orta | Hızlı
Kalıp prensibi | Tek kullanımlık | Tekrar kullanılabilir | Tekrar kullanılabilir
Karmaşık iç boşluklar | Maça ile güçlü | Uygun maça stratejisiyle mümkün | Geometri/prosese bağlı
CNC işleme | Uygulamaya bağlı | Uygulamaya bağlı | Uygulamaya bağlı
Bu tablo otomatik bir proses seçim formülü olarak değerlendirilmemelidir.
Gerçek bir parçanın özellikleri kararı önemli ölçüde değiştirebilir.
Cidar kalınlığı, alaşım, iç geometri, yapısal gereksinimler, porozite sınırlamaları, ısıl işlem, yüzey işlemi ve CNC operasyonları optimum üretim rotasını değiştirebilir.
Üretim Adedi Ekonomiyi Değiştirir
En önemli — ve zaman zaman yeterince dikkate alınmayan — değişkenlerden biri üretim adedidir.
Basitleştirilmiş bir örnek düşünelim.
Bir üretim prosesinin 40.000 € tutarında özel bir kalıp yatırımı gerektirdiğini varsayalım.
Bu kalıp 100.000 parçalık bir üretim programında kullanılacaksa, basitleştirilmiş kalıp maliyeti:
40.000 € ÷ 100.000 = parça başına 0,40 €
olur.
Aynı kalıp yatırımı yalnızca 1.000 parça için kullanılacaksa:
40.000 € ÷ 1.000 = parça başına 40 €
olur.
Aradaki fark son derece büyüktür.
Elbette gerçek kalıp ekonomisi bundan daha karmaşıktır.
Kalıp ömrü, bakım maliyetleri, göz sayısı, üretim hızı, proje süresi ve toplam proje ömrü boyunca beklenen üretim miktarı da hesaba katılmalıdır.
Ancak temel prensip değişmez:
Kalıp maliyeti tek başına değil, beklenen üretim programıyla birlikte değerlendirilmelidir.
Bu konu özellikle OEM satın alma süreçlerinde önemlidir.
En düşük birim fiyat, eğer bu fiyata ulaşmak için üretim miktarına uygun olmayan yüksek bir sermaye yatırımı gerekiyorsa, otomatik olarak en düşük toplam üretim maliyeti anlamına gelmez.
Üç Farklı Parça, Üç Farklı Karar
Senaryo A — Büyük Makine Gövdesi
Nispeten büyük boyutlara ve kalın cidar bölgelerine sahip bir alüminyum makine gövdesi düşünelim.
Yıllık ihtiyaç yalnızca birkaç yüz adet.
Parçanın bazı yüzeyleri ve bağlantı noktaları CNC ile işlenecek, ancak çok hızlı döküm çevrimlerine ihtiyaç yok.
Böyle bir durumda kum döküm ciddi şekilde değerlendirilmesi gereken bir seçenek olabilir.
Daha düşük kalıp yatırım eşiği ve büyük parçalar konusundaki esnekliği, daha yüksek hızlı metal kalıp proseslerinin avantajlarından daha önemli hale gelebilir.
Senaryo B — Orta Adetli Endüstriyel Komponent
Şimdi yılda birkaç bin adet üretilen endüstriyel bir alüminyum gövde düşünelim.
Müşteri;
• tutarlı geometri
• iyi yüzey kalitesi
• kontrollü mekanik özellikler
• tekrarlanabilir işleme referansları
• ve kararlı seri üretim
talep ediyor.
Bu durumda parçanın kesin geometrisine, alaşımına ve mühendislik gereksinimlerine bağlı olarak kokil döküm güçlü bir aday haline gelebilir.
Tekrar kullanılabilir metal kalıp, projeyi mutlaka yüksek adetli HPDC ekonomisine taşımadan seri üretim için gereken tutarlılığı sağlayabilir.
Senaryo C — Yüksek Adetli İnce Cidarlı Gövde
Son olarak çok yüksek yıllık adetlerde ihtiyaç duyulan, nispeten ince cidarlı bir gövde düşünelim.
Parça karmaşık bir geometriye sahip, üretim hızı kritik ve projenin toplam üretim hacmi önemli bir kalıp yatırımını destekleyebilecek seviyede.
Bu üretim ortamında yüksek basınçlı döküm güçlü bir çözüm olabilir.
Daha yüksek ilk kalıp maliyeti çok daha büyük bir üretim hacmine dağıtılabilirken, kısa çevrim süreleri gerekli üretim kapasitesini destekleyebilir.
Bu senaryolar kesin proses seçim kuralları değil, üretim mantığını açıklayan örneklerdir.
Nihai kararı her zaman teknik resim ve üretim gereksinimleri belirlemelidir.
Döküm Yöntemi Kararın Yalnızca Yarısıdır
Yalnızca döküm fiyatlarını karşılaştırmak yanıltıcı olabilir.
Bir OEM müşterisi sonuçta yalnızca bir döküm satın almaz.
Fonksiyonel ve bitmiş bir komponent satın alır.
Gerçek üretim zinciri şu operasyonları içerebilir:
Kalıp → Döküm → Isıl İşlem → CNC İşleme → Yüzey İşlemleri → Kontrol → Paketleme → Lojistik
Dolayısıyla daha doğru soru çoğu zaman:
“Hangi proses en ucuz dökümü üretir?”
değil,
“Hangi proses en rekabetçi bitmiş komponenti üretir?”
olmalıdır.
Bitmiş Parçanın Toplam Üretim Maliyeti
Bir proses biraz daha pahalı bir ham döküm üretebilir ancak CNC işleme süresini azaltabilir, tekrarlanabilirliği artırabilir veya fire riskini düşürebilir.
Başka bir proses düşük kalıp maliyeti sunabilir ancak çok daha fazla talaşlı imalat ve yüzey işlemi gerektirebilir.
Bu nedenle üretim ekonomisinin üretim zincirinin tamamı üzerinden değerlendirilmesi gerekir.
Satın alma ekipleri, mühendisler ve üreticiler açısından bu daha geniş bakış açısı daha doğru tedarik kararlarının alınmasına yardımcı olabilir.
CNC İşleme Denklemi Değiştirebilir
Döküm toleransları ile bitmiş parçanın toleransları birbirine karıştırılmamalıdır.
Bir parça döküm olarak son derece tutarlı şekilde üretilebilir ve yine de hassas işleme gerektiren özelliklere sahip olabilir.
Örneğin sıkı ölçüsel ve geometrik kontrol gerektiren bir rulman deliği, parça HPDC yöntemiyle üretildi diye otomatik olarak döküm yüzeyi olarak bırakılamaz.
Benzer şekilde, yeterli işleme payı bırakılmış ve kritik yüzeyleri sonradan CNC ile işlenmiş bir kum döküm parça da uygulama için tamamen doğru bir çözüm olabilir.
İşte burada;
datum stratejisi, işleme payı ve fikstürleme
önem kazanır.
Bu nedenle döküm mühendisi ile talaşlı imalat mühendisinin mümkün olduğunca aynı üretim stratejisi üzerinden çalışması gerekir.
Amaç yalnızca başarılı bir döküm üretmek değildir.
Amaç, verimli şekilde hassas bir bitmiş parçaya dönüşebilecek doğru dökümü üretmektir.
Bir OEM Karar Vermeden Önce Neleri Değerlendirmeli?
Bir alüminyum döküm yöntemi seçilmeden önce şu soruların cevaplanması gerekir:
1. Parçanın genel boyutu ve geometrisi nedir?
2. Minimum ve maksimum cidar kalınlıkları nedir?
3. Yıllık ve proje ömrü boyunca beklenen toplam üretim miktarı nedir?
4. Hangi ölçüler kritik kalite karakteristiğidir (CTQ)?
5. Hangi bölgelerde CNC işleme gerekecektir?
6. İç boşluklar veya karmaşık maça geometrileri gerekiyor mu?
7. Hangi mekanik özellikler gereklidir?
8. Hangi yüzey kalitesi veya yüzey işlemi istenmektedir?
9. Ekonomik olarak makul kalıp yatırımı ne kadardır?
10. Beklenen üretim programı ne kadar istikrarlıdır?
Ancak bu değişkenlerin tamamı birlikte değerlendirildiğinde proses seçimi gerçek anlamda doğru yapılabilir.
Doğru Proses Parçanın Kendisiyle Başlar
Kum döküm, kokil döküm ve yüksek basınçlı döküm, içlerinden birinin her koşulda diğerlerinden üstün olduğu rakip teknolojiler olarak görülmemelidir.
Bunlar farklı üretim araçlarıdır.
Her biri doğru mühendislik ve ekonomik koşullar altında kullanıldığında güçlü hale gelir.
Bu nedenle karar süreci mantıksal olarak şu sırayı izlemelidir:
Teknik Resim → Geometri → Alaşım → Üretim Adedi → Toleranslar → Yüzey Gereksinimleri → CNC İşleme → Kalıp Ekonomisi → Döküm Prosesi
OEM üreticileri açısından bu yaklaşım hem gereğinden fazla mühendislik ve yatırım yapılmasını hem de yetersiz proses seçimini önlemeye yardımcı olur.
Alutekworks'te döküm prosesi değerlendirmesi, üretim zincirinin tamamının bir parçası olarak ele alınır — teknik resim ve kalıp stratejisinden başlayarak alüminyum döküm, CNC işleme, yüzey işlemleri ve ölçüsel kontrole kadar.
Çünkü sonuçta asıl soru:
Hangi alüminyum döküm yöntemi en iyisidir?
değildir.
Asıl soru:
Hangi yöntem, bu parça için en güvenilir ve en ekonomik üretim rotasını oluşturur?