İlk bakışta alüminyum döküm oldukça basit bir proses gibi görünebilir.
Alüminyum ergitilir, bir kalıba aktarılır, katılaşması beklenir ve şekillendirilmiş parça kalıptan çıkarılır.
Ancak endüstriyel bir alüminyum parçanın üretimi çoğu zaman bu kadar basit değildir.
Güvenilir her döküm parçanın arkasında; parça geometrisi, alaşım seçimi, döküm yöntemi, kalıplama, sıvı metal kalitesi, katılaşma, talaşlı imalat, yüzey işlemleri ve boyutsal doğrulamayı kapsayan bir dizi mühendislik kararı bulunur.
Bir OEM üreticisi açısından gerçek hedef yalnızca bir döküm parça üretmek değildir.
Amaç; görevini tekrarlanabilir şekilde yerine getiren, nihai montaja doğru biçimde oturan ve teknik resimde tanımlanan gereksinimleri karşılayan bir komponent üretmektir.
Bu ayrım, üretim yaklaşımının tamamını değiştirir.
Hassas bir alüminyum parça ergimiş metalle başlamaz.
Mühendislik gereksinimleriyle başlar.
Hassas Bir Parça Metal Ergitilmeden Önce Başlar
Önceki Journal yazımızda, alüminyumun değerli bir metalden modern endüstrinin en önemli mühendislik malzemelerinden birine nasıl dönüştüğünü ele aldık.
Modern alüminyum döküm, bu gelişimin bir sonraki aşamasını temsil ediyor.
Bir fırın ısıtılmadan veya kalıp doldurulmadan önce mühendislerin parçanın hangi görevi yerine getireceğini anlaması gerekir.
Yapısal bir gövde mi?
Rulman yatakları veya hassas delikler içeriyor mu?
Dış ortam koşullarında mı çalışacak?
Isı transferi veya ısı dağılımı sağlaması gerekiyor mu?
Başka bir parça yüzeylerinden birine temas ederek sızdırmazlık sağlayacak mı?
Dişler, montaj yüzeyleri veya hassas biçimde kontrol edilen datum yüzeyleri gerekiyor mu?
Üretim miktarı yüzlerce parça mı olacak, yoksa yüz binlerce mi?
Bu sorular, daha sonra alınacak üretim kararlarının neredeyse tamamını etkiler.
Dolayısıyla teknik resimde görülen geometri, üretim gereksinimlerinin yalnızca bir bölümüdür. Toleranslar, malzeme spesifikasyonları, yıllık üretim adetleri, yüzey gereksinimleri, mekanik performans ve montaj koşulları da değerlendirilmelidir.
Bu erken değerlendirme süreci genellikle Üretilebilirlik için Tasarım — Design for Manufacturing (DFM) olarak adlandırılır.
Amaç mutlaka müşterinin tasarımını değiştirmek değildir. Amaç, tasarımın güvenilir şekilde nasıl üretilebileceğini anlamak ve gerektiğinde kalıp karmaşıklığını, döküm kalitesini, talaşlı imalat gereksinimlerini veya üretim maliyetini etkileyebilecek özellikleri belirlemektir.
Adım 1: Teknik Resmin Anlaşılması
Teknik resme göre gerçekleştirilen OEM üretiminde teknik resim, tasarım mühendisliği ile üretim arasındaki en önemli bağlantılardan biridir.
Bir parçanın yalnızca dış geometrisini tanımlamaz.
Uygulamaya bağlı olarak aşağıdaki gereksinimleri de belirleyebilir:
boyutsal toleranslar,
geometrik toleranslar,
datum referansları,
malzeme veya alaşım gereksinimleri,
yüzey pürüzlülüğü,
dişli bağlantı özellikleri,
talaşlı imalat gereksinimleri,
kaplama veya yüzey işlem spesifikasyonları,
kontrol gereksinimleri,
ve diğer kritik özellikler.
Her ölçü aynı üretim stratejisini gerektirmez.
Döküm olarak bırakılacak bir dış profil, seçilen döküm prosesinin doğal boyutsal değişkenliğini tolere edebilirken; rulman yatağı, sızdırmazlık yüzeyi veya hassas montaj bağlantısı daha sonra CNC işleme gerektirebilir.
Bu ayrımın doğru yapılması temel öneme sahiptir.
En önemli mühendislik kararlarından biri, hangi yüzeylerin döküm olarak bırakılacağını ve hangi özelliklerin talaşlı işleneceğini belirlemektir.
Gereksiz yere her yüzeyin işlenmesi üretim süresini, kaldırılan malzeme miktarını ve maliyeti artırır.
Buna karşılık her kritik özelliği yalnızca döküm yoluyla nihai hassasiyette elde etmeye çalışmak farklı bir sorun yaratabilir: seçilen döküm yöntemi gerekli toleransı sürekli olarak sağlayamayabilir.
Doğru proses planlaması bu iki yaklaşım arasında optimum dengeyi kurar.
Adım 2: Doğru Alüminyum Döküm Yönteminin Seçilmesi
Her alüminyum parça için uygun tek bir döküm yöntemi yoktur.
Doğru yöntem; geometriye, parça boyutuna, üretim miktarına, gerekli yüzey kalitesine, boyutsal beklentilere, kalıp ekonomisine ve mekanik gereksinimlere bağlıdır.
Endüstride kullanılan üç önemli yöntem şunlardır:
Kum Döküm
Kum döküm önemli ölçüde tasarım esnekliği sağlar ve özellikle büyük parçalar, karmaşık geometriler ve düşük-orta üretim adetleri için kullanışlıdır. Kalıp yatırımı çoğu zaman kalıcı metal kalıp kullanılan yöntemlerden daha düşük olabilir; ancak yüzey kalitesi ve boyutsal tekrarlanabilirlik metal kalıplı yöntemlerden farklılık gösterir.
Yerçekimli Döküm / Kokil Döküm
Yerçekimli dökümde ergimiş alüminyum, esas olarak yerçekiminin etkisiyle tekrar kullanılabilir metal bir kalıbı doldurur. Yöntem iyi tekrarlanabilirlik, yüzey kalitesi ve mekanik özellikler sağlayabilir ve orta üretim adetlerine sahip birçok endüstriyel parçada kullanılabilir.
Yüksek Basınçlı Döküm
Yüksek basınçlı dökümde ergimiş metal, yüksek hız ve basınç altında çelik kalıp içerisine enjekte edilir. Özellikle yüksek üretim adetlerinde üretilen karmaşık ve nispeten ince cidarlı parçalar için son derece etkilidir; yüksek tekrarlanabilirlik ve üretkenlik sağlayabilir.
Bu yöntemler arasında seçim yapmak, yalnızca hangi teknolojinin “en iyi” olduğunu sormak değildir.
Doğru soru şudur:
Bu üretim miktarında ve bu teknik gereksinimlerle, bu parça için en doğru proses hangisidir?
Bu konu daha derin bir incelemeyi hak ediyor ve Journal serimizin bir sonraki aşamasında ayrıca ele alacağız.
Adım 3: Alüminyum Alaşımının Seçilmesi
Döküm yönteminin seçilmesi mühendislik kararının yalnızca bir bölümüdür.
Kullanılacak alüminyum alaşımı da önemlidir.
Farklı döküm alaşımları farklı kombinasyonlarda şu özellikleri sunabilir:
dökülebilirlik,
mekanik dayanım,
süneklik,
korozyon direnci,
ısıl iletkenlik,
işlenebilirlik,
boyutsal kararlılık,
ve ısıl işleme karşı davranış.
Yüksek adetli basınçlı döküm bir gövde için uygun olan alaşım, yerçekimli dökümle üretilecek yapısal bir komponent için ideal seçim olmayabilir.
Benzer şekilde, nem ve değişken çevre koşullarına maruz kalan dış ortam parçasında korozyon davranışı, bir makinenin iç kısmında çalışan parçaya kıyasla farklı önceliğe sahip olabilir.
Bu nedenle alaşım, parçanın fonksiyonu ve üretim yöntemiyle birlikte değerlendirilmelidir.
Alüminyum üretiminde önemli bir prensip vardır:
Malzeme seçimi ile proses seçimi birbirinden bağımsız kararlar olarak ele alınmamalıdır.
Geometri, kullanım alanı, döküm yöntemi, talaşlı imalat operasyonları ve nihai parçadan beklenen performans birbiriyle etkileşim halindedir.
Adım 4: Kalıplama ve Kalıp Hazırlığı
Parça ve üretim prosesi belirlendikten sonra sıra kalıplamaya gelir.
Kalıp yalnızca parçanın dış geometrisini oluşturmaz.
Kalıp tasarımı; ergimiş metalin kalıp boşluğuna nasıl gireceğini, havanın nasıl tahliye edileceğini, parçanın nasıl katılaşacağını ve döküm tamamlandıktan sonra kalıptan nasıl çıkarılacağını etkiler.
Seçilen döküm yöntemine bağlı olarak mühendislerin aşağıdaki unsurları değerlendirmesi gerekebilir:
kalıp ayrım hatları,
kalıp çıkış açıları,
maçalar,
yolluk ve giriş sistemleri,
havalandırma kanalları,
itici konumları,
çekme payları,
işleme payları,
ve kalıp içerisindeki termal davranış.
Bu ayrıntılar nihai parçada görünmeyebilir; ancak üretim kararlılığı üzerinde büyük etkiye sahip olabilir.
Örneğin kalıp çıkış açısı (draft angle), döküm parçanın kalıptan daha güvenilir şekilde çıkarılabilmesi için belirli yüzeylere verilen küçük açıdır.
Kalıp ayrım hattı (parting line), kalıbın farklı bölümlerinin birleştiği sınırdır.
İşleme payı (machining allowance) ise belirli yüzeylerin daha sonra CNC ile nihai ölçülerine işlenebilmesi amacıyla döküm üzerinde bilinçli olarak bırakılan ilave malzemedir.
Müşteri açısından küçük ayrıntılar gibi görünseler de döküm mühendisliğinin temel unsurlarıdır.
Adım 5: Ergitme ve Sıvı Metal Kontrolü
Ancak tüm bu mühendislik kararlarından sonra proses, çoğu insanın döküm denildiğinde aklına gelen aşamaya ulaşır:
Alüminyumun ergitilmesi.
Fakat burada da yalnızca metalin ergime sıcaklığına ulaşması yeterli değildir.
Sıvı metal kalitesi ile döküm kalitesi arasında doğrudan bir ilişki vardır.
Sıcaklık, kullanılan alaşım ve prosese uygun biçimde kontrol edilmelidir. Gereğinden yüksek sıcaklıklar oksidasyonu artırabilir ve metal kalitesini etkileyebilir; yetersiz sıcaklık ise kalıbın doğru biçimde dolmasını zorlaştırabilir.
Hidrojen de ergimiş alüminyum açısından önemli bir konudur.
Sıvı alüminyum, katı alüminyuma kıyasla önemli ölçüde daha fazla hidrojen çözebilir. Metal katılaşırken fazla hidrojen, sıvı metal kalitesi yeterince kontrol edilmemişse gaz porozitesinin oluşmasına katkıda bulunabilir.
Oksit filmleri ve inklüzyonlar da döküm bütünlüğünü etkileyebilir.
Bu nedenle endüstriyel sıvı metal hazırlığı; alaşıma, döküm prosesine ve kalite gereksinimlerine bağlı olarak gaz giderme, flakslama, filtrasyon veya diğer kontrollü işlemleri içerebilir.
Amaç yalnızca sıvı alüminyum elde etmek değildir.
Amaç, kontrollü bir döküm prosesine kontrollü sıvı metal sağlamaktır.
Adım 6: Döküm ve Katılaşma
Ergimiş alüminyum artık kalıba girer ve sıvı metalden katı bir parçaya dönüşmeye başlar.
Bu dönüşüm, tüm prosesin en kritik aşamalarından biridir.
Metal, katılaşma daha fazla akışı engellemeden önce kalıp boşluğunun gerekli bölgelerine ulaşmalıdır.
Aynı zamanda parçanın farklı bölgelerinin nasıl soğuduğu da dikkate alınmalıdır.
Kalın kesitler genellikle ince kesitlerden farklı şekilde katılaşır.
Cidarlı yapılardaki ani kalınlık değişimleri bölgesel sıcaklık farklılıklarına neden olabilir.
Yetersiz besleme veya kontrolsüz katılaşma, çekinti kaynaklı kusurlara katkıda bulunabilir.
Döküm yöntemine bağlı olarak gaz sıkışması, oksit oluşumu ve türbülanslı metal akışı da farklı problemlere yol açabilir.
Bu nedenle modern döküm mühendisliği yalnızca kalıbın nasıl dolduğuna değil, aynı zamanda parçanın nasıl katılaştığına da büyük önem verir.
Simülasyon teknolojileri, üretim kalıbı tamamlanmadan önce metal akışının, sıcaklık dağılımının, hava sıkışmasının ve katılaşma davranışının tahmin edilmesine yardımcı olabilir.
Amaç giderek daha fazla, üretim problemlerini binlerce parça üretildikten sonra keşfetmek yerine üretime başlamadan önce dijital ortamda çözmektir.
Adım 7: CNC İşleme — Hassasiyetin Devreye Girdiği Nokta
Döküm, oldukça karmaşık geometrileri oluşturabilir. Ancak birçok endüstriyel parçada, yalnızca döküm prosesinin sağlaması beklenenden daha yüksek boyutsal hassasiyet gerektiren fonksiyonel özellikler bulunur.
CNC işleme bu noktada üretim zincirine dahil olur.
CNC ile işlenen tipik özellikler arasında şunlar bulunabilir:
rulman yatakları,
diş açılmış delikler,
sızdırmazlık yüzeyleri,
montaj yüzeyleri,
hassas cepler,
datum yüzeyleri,
mil bağlantıları,
ve diğer kritik geometriler.
Bu nedenle döküm, nihai şekle yakın üretim — near-net-shape manufacturing yöntemi olarak çalışır.
Parçayı nihai geometrisine mümkün olduğunca yakın biçimde oluşturur ve daha sonra kaldırılması gereken malzeme miktarını azaltır.
CNC işleme ise hassasiyeti gerçekten gerekli olduğu noktalara yoğunlaştırır.
Bu kombinasyon son derece verimli olabilir.
Karmaşık bir parçanın tamamını büyük bir masif alüminyum bloktan talaş kaldırarak üretmek yerine, döküm önce geometrinin büyük bölümünü oluşturabilir. CNC işleme daha sonra yalnızca fonksiyonel bağlantı ve hassasiyet gerektiren bölgelerde uygulanır.
Ancak döküm ve CNC işleme birbirinden bağımsız şekilde planlanamaz.
Döküm üzerinde yeterli işleme payı bulunmalıdır.
Bağlama noktaları değerlendirilmelidir.
Datum stratejileri belirlenmelidir.
Parçanın CNC tezgâhında her seferinde doğru biçimde konumlandırılabilmesi için döküm prosesindeki olası boyutsal değişkenlik anlaşılmalıdır.
Bu nedenle en iyi sonuç, döküm mühendisliği ile talaşlı imalat mühendisliğinin aynı üretim sisteminin parçaları olarak ele alınmasıyla elde edilir.
Adım 8: Yüzey İşlemleri
Boyutsal talaşlı imalat tamamlandıktan sonra parça ek yüzey işlemlerine ihtiyaç duyabilir.
Doğru yüzey işlemi tamamen parçanın fonksiyonuna ve çalışacağı ortama bağlıdır.
Uygulanabilecek işlemler arasında şunlar bulunabilir:
toz boya,
yaş boya,
alaşım ve uygulamanın uygun olduğu durumlarda anodizasyon,
kumlama veya bilyalı püskürtme,
vibrasyonlu yüzey işlemleri,
polisaj,
veya müşteri tarafından belirtilen diğer yüzey işlemleri.
Dış ortamda kullanılacak parçalarda yüzey işlemi korozyondan korunma stratejisinin bir parçası olabilir.
Görünür ürünlerde estetik özellikler de aynı derecede önemli olabilir.
Makine parçalarında ise öncelik yüzey temizliği, koruma veya nihai montajla uyumluluk olabilir.
Bu nedenle yüzey işlemleri yalnızca kozmetik bir son operasyon olarak değerlendirilmemelidir.
Birçok uygulamada yüzey işlemi, nihai parçanın mühendislik gereksinimlerinden biridir.
Adım 9: Kalite Kontrol ve Boyutsal Doğrulama
Son soru basittir:
Üretim prosesi teknik resmin istediği parçayı gerçekten üretti mi?
Bu sorunun cevabını kalite kontrol verir.
Kontrol gereksinimleri parçaya ve uygulamaya bağlıdır; ancak boyutsal ölçüm, malzeme doğrulama, yüzey kontrolü ve prosese özel testleri kapsayabilir.
Kritik ölçüler; geometriye ve tolerans gereksinimlerine bağlı olarak klasik ölçüm ekipmanları veya koordinat ölçüm cihazlarıyla kontrol edilebilir.
Gerekli durumlarda malzeme bileşimi doğrulanabilir.
Yüzey özellikleri müşteri spesifikasyonlarına göre kontrol edilebilir.
Bazı uygulamalarda fonksiyonel gereksinimlere bağlı olarak ilave testler gerekli olabilir.
Modern kalite planlaması ayrıca sıradan ölçüler ile Critical-to-Quality (CTQ) — Kalite Açısından Kritik Özellikler arasında ayrım yapar.
Bir komponent onlarca ölçü içerebilir; ancak bunların yalnızca daha küçük bir bölümü sızdırmazlığı, hizalamayı, güvenliği, montajı veya performansı doğrudan etkileyebilir.
Bu özelliklerin belirlenmesi, kontrol kaynaklarının nihai ürün açısından gerçekten önemli olan noktalara yoğunlaştırılmasını sağlar.
Dolayısıyla kalite yalnızca üretimin sonunda gerçekleştirilen bir kontrol faaliyeti değildir.
Teknik resmin anlaşılmasıyla başlar ve üretim prosesinin tamamı boyunca devam eder.
Teknik Resimden Bitmiş OEM Parçasına
Artık üretim yolculuğunun tamamını net biçimde görebiliriz:
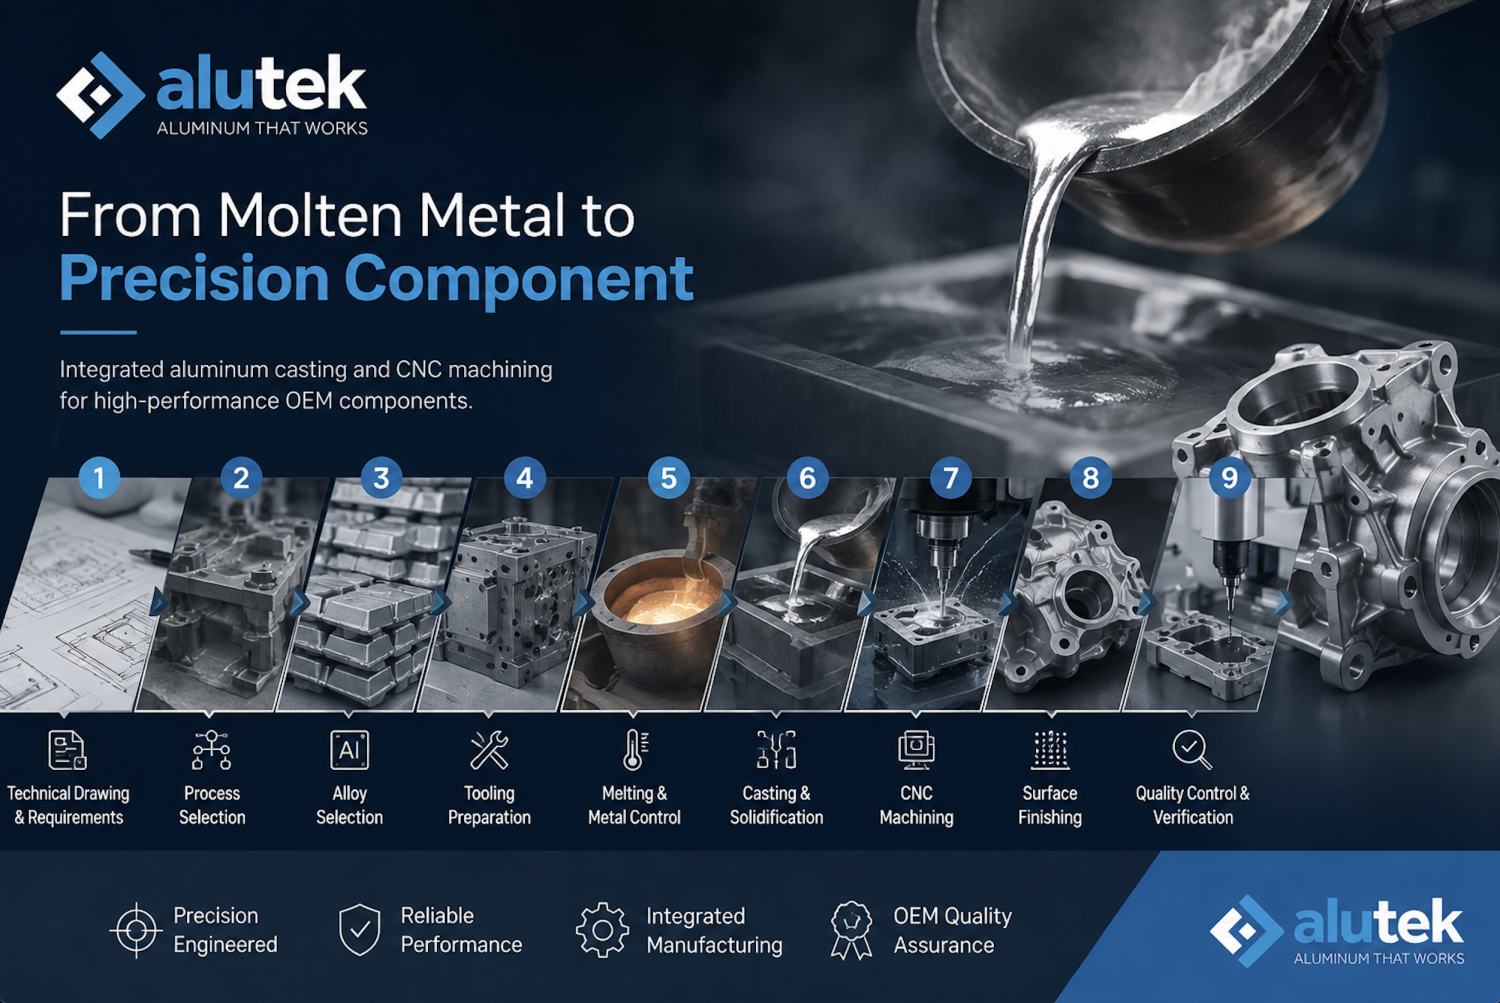
Teknik Resim → Proses Mühendisliği → Alaşım Seçimi → Kalıplama → Ergitme → Döküm → CNC İşleme → Yüzey İşlemleri → Kalite Kontrol → Bitmiş OEM Parçası
Ergimiş alüminyum bu zincirin yalnızca bir aşamasıdır.
Nihai parçanın kalitesini belirleyen esas unsur, bütün aşamaların birbiriyle olan etkileşimidir.
İyi tasarlanmış bir kalıp, kontrolsüz sıvı metalin yarattığı sorunları telafi edemez.
Mükemmel bir döküm, yanlış belirlenmiş bir CNC datumunun sonuçlarını ortadan kaldıramaz.
Hassas talaşlı imalat, temel döküm kusurlarının tamamını düzeltemez.
Ve nihai kalite kontrol, üretim prosesi başarısız olduktan sonra parçaya kalite kazandıramaz.
Güvenilir üretim bu nedenle daha kapsamlı bir yaklaşım gerektirir:
Proses entegrasyonu.
OEM üreticileri açısından bu yaklaşım giderek daha önemli hale geliyor. Çünkü montaj hattına ulaşan komponent çoğu zaman “yalnızca bir döküm parça” değildir.
Tanımlanmış malzeme özelliklerine, ölçülere, bağlantı yüzeylerine, yüzey gereksinimlerine ve fonksiyonel özelliklere sahip mühendislik ürünüdür.
Alutekworks olarak teknik resme göre OEM üretimine yaklaşımımız da bu entegre üretim anlayışını yansıtır: müşteri teknik resimleri ve teknik gereksinimleri doğrultusunda alüminyum döküm, CNC işleme, yüzey işlemleri ve kalite kontrol süreçlerini bir araya getiriyoruz.
Çünkü alüminyum dökümdeki gerçek dönüşüm yalnızca:
sıvı metal → katı metal
değildir.
Gerçek dönüşüm:
mühendislik gereksinimi → kontrollü proses → hassas komponent
zinciridir.