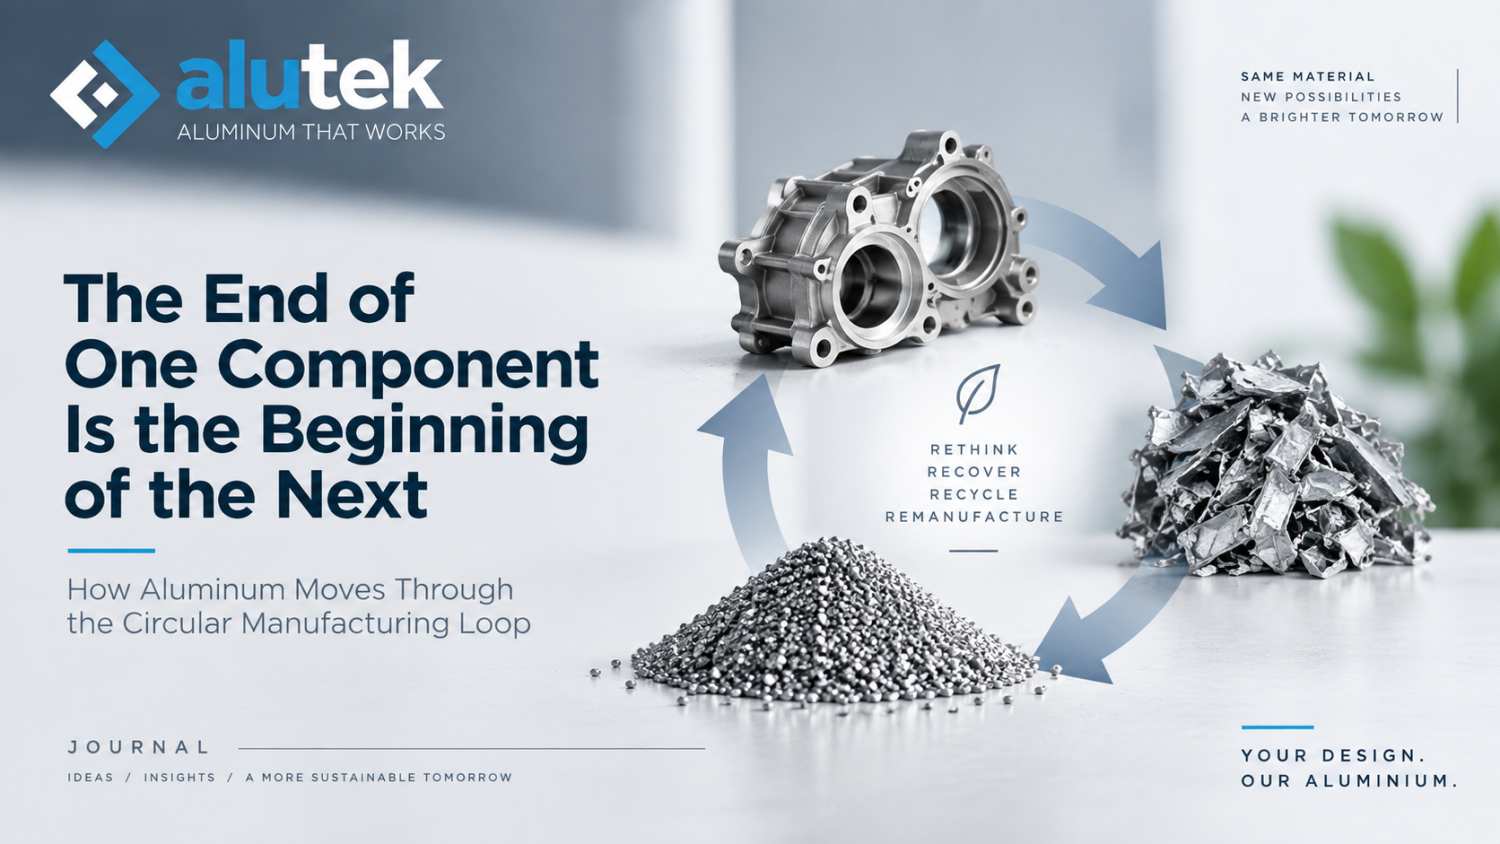
نهاية مكوّن هي بداية المكوّن التالي
كيف ينتقل الألومنيوم عبر دورة التصنيع الدائري
في مقالنا السابق من Journal، اختتمنا بفكرة أساسية:
بالنسبة للألومنيوم، يمكن أن تكون نهاية مكوّن هي بداية المكوّن التالي.
ولكن ما الذي يجب أن يحدث فعلياً لكي تصبح هذه الفكرة حقيقة؟
عندما يصل مكوّن من الألومنيوم إلى نهاية عمره التشغيلي، هل يكفي ببساطة إعادة صهره؟ هل يمكن للألومنيوم الموجود في هيكل صناعي عمل لمدة عشرين عاماً أن يصبح مادة خام لمكوّن OEM دقيق جديد؟ كيف يتم الحفاظ على سلامة السبيكة؟ وماذا يحدث للطلاء، والإدخالات الفولاذية، والزيوت، والسبائك المختلفة، والملوثات الأخرى؟
تأخذنا هذه الأسئلة إلى ما هو أبعد بكثير من العبارة البسيطة: «الألومنيوم قابل لإعادة التدوير».
لأن التصنيع الدائري الحقيقي لا يقتصر ببساطة على إعادة التدوير.
بل يعني إعادة المادة إلى نظام التصنيع مع الحفاظ على أكبر قدر ممكن من قيمتها الهندسية.
ينتهي عمر المكوّن، لكن عمر المادة يمكن أن يستمر
لنتخيّل هيكلاً من الألومنيوم المصبوب عمل داخل آلة صناعية لمدة عشرين عاماً.
مع مرور الوقت، قد يصل المكوّن إلى نهاية عمره التشغيلي من الناحية التقنية أو الاقتصادية. قد يتم استبدال الآلة، أو تغيير تصميم المنتج، أو إخراج المعدة بالكامل من الخدمة.
بالنسبة للمكوّن، قد تمثل هذه المرحلة نهاية العمر التشغيلي — End-of-Life. ولكن ليس من الضروري أن ينطبق الأمر نفسه على الألومنيوم الموجود داخله.
لذلك يجب التمييز بين دورتَي حياة مختلفتين:
عمر المكوّن → ينتهي
عمر المادة → يمكن أن يستمر
يمثل هذا التمييز جوهر التصنيع الدائري.
فعدم قدرة المكوّن على أداء وظيفته الأصلية بعد الآن لا يعني أن المعدن الموجود داخله قد فقد قيمته الصناعية. ولكن الحفاظ على هذه القيمة يتطلب خطوة تسبق حتى عملية إعادة التدوير نفسها.
الاسترداد يأتي قبل إعادة التدوير
كون المادة قابلة لإعادة التدوير من الناحية النظرية لا يعني بالضرورة أنها ستُعاد تدويرها فعلياً.
يجب أولاً استرداد المادة عند نهاية عمرها التشغيلي.
يمكن تبسيط السلسلة كما يلي:
المنتج → التجميع → التفكيك → استرداد المواد → الفرز → إعادة التدوير
إذا تعذر جمع مكوّن الألومنيوم بصورة اقتصادية عند نهاية عمره، أو تعذر فصله عن المواد الأخرى، أو دخل في تيار مختلط من النفايات، فقد تنخفض القيمة العملية لقابليته النظرية لإعادة التدوير.
لذلك لا ينبغي الخلط بين مفهومين مختلفين:
قابلية إعادة التدوير ≠ معدل إعادة التدوير الفعلي
قابلية إعادة التدوير — Recyclability تصف القدرة التقنية للمادة على إعادة معالجتها واستخدامها مرة أخرى.
أما معدل إعادة التدوير — Recycling Rate فيصف مقدار المادة التي يتم جمعها فعلياً وإعادتها إلى نظام الإنتاج في العالم الحقيقي.
وكلاهما مهم في النظام الصناعي الدائري.
ليست كل أنواع الألومنيوم متشابهة
عندما يبدأ المكوّن المسترد رحلته للعودة إلى دورة المواد، تبدأ مرحلة حاسمة أخرى:
الفرز.
من الناحية المعدنية، لا يكفي التعامل مع خردة الألومنيوم على أنها مجرد «ألومنيوم».
تستخدم الصناعة العديد من سبائك الألومنيوم المختلفة، ولكل منها تركيب كيميائي مختلف.
فعلى سبيل المثال، قد تحتوي سبائك الصب على مستويات مختلفة من:
• السيليكون (Si)
• المغنيسيوم (Mg)
• النحاس (Cu)
• الحديد (Fe)
• الزنك (Zn)
• وعناصر أخرى
وبالمثل، فإن سبائك سلسلة 5xxx أو 6xxx المطاوعة والمستخدمة في الصفائح أو المنتجات المطروقة أو المبثوقة لا تمتلك التركيب الكيميائي نفسه لسبائك الصب.
لذلك فإن الخلط غير المنضبط بين تيارات مختلفة من خردة الألومنيوم يمكن أن يغيّر التركيب الكيميائي للمعدن الناتج.
ومن هنا يظهر مبدأ مهم:
لا تعتمد قيمة خردة الألومنيوم فقط على كمية الألومنيوم التي تحتوي عليها، بل أيضاً على مدى إمكانية الحفاظ على هوية السبيكة.
وهذا يقودنا إلى مفهومين مهمين في التصنيع الدائري.
الفرق بين إعادة التدوير في الحلقة المغلقة والحلقة المفتوحة
لا تؤدي جميع مسارات إعادة التدوير إلى دورة المواد نفسها.
إعادة التدوير في الحلقة المغلقة — Closed-Loop Recycling
في نظام الحلقة المغلقة، تعود المادة إلى التطبيق نفسه أو إلى تطبيق ذي مستوى تقني مماثل.
بصورة مبسطة:
السبيكة A → الاستخدام → الخردة → الفرز → إعادة المعالجة → السبيكة A أو تطبيق مكافئ
الهدف هنا ليس الحفاظ على كتلة المعدن فقط، بل أيضاً الحفاظ على أكبر قدر ممكن من قيمة المادة.
إعادة التدوير في الحلقة المفتوحة — Open-Loop Recycling
في نظام الحلقة المفتوحة، قد تنتقل المادة المستردة إلى منتج مختلف أو إلى نظام سبائكي آخر:
التطبيق A → الخردة → إعادة التدوير → التطبيق B
ولا يزال هذا يُعد إعادة تدوير، ويمكن أن يحقق استرداداً مهماً للمواد.
لكن التمييز الأساسي هو:
إعادة التدوير لا تعني تلقائياً إعادة التدوير في حلقة مغلقة.
لذلك لا تتحدد جودة الدائرية فقط بعدد الكيلوغرامات التي تمت إعادة تدويرها، بل أيضاً بالقيمة التقنية التي يمكن عندها إعادة استخدام المادة المستردة.
التلوث: التحدي الخفي داخل الدورة
غالباً لا يتكون مكوّن OEM الذي وصل إلى نهاية عمره التشغيلي من الألومنيوم وحده.
فقد يحتوي على أو يحمل:
• إدخالات فولاذية
• عناصر تثبيت
• محامل
• مكوّنات بلاستيكية
• موانع تسرب
• زيوت وشحوم
• طلاء
• طلاء بالمسحوق
• طلاءات سطحية أخرى
• مواد لاصقة أو مركبات مانعة للتسرب
قد يكون من الضروري فصل بعض هذه المواد قبل دخول الألومنيوم إلى عملية إعادة التدوير. وإلا فقد تؤثر المواد الغريبة على جودة المعدن أو كفاءة الصهر أو عمليات المعالجة اللاحقة.
وهنا يعود مفهوم التصميم من أجل التفكيك — Design for Disassembly، الذي تناولناه في مقال Journal السابق، ليكتسب أهمية من جديد.
فطريقة التثبيت، وتصميم الإدخالات، وتركيبات المواد التي يتم اختيارها عند تصميم المكوّن اليوم يمكن أن تؤثر على مدى سهولة فصله بعد عشرين عاماً.
لذلك فإن إعادة التدوير ليست نشاطاً يبدأ فقط عند نهاية عمر المنتج.
فالقدرة على إعادة تدوير المكوّن يمكن أن تبدأ بالتأثر منذ مرحلة التصميم.
إعادة الصهر ليست زر «إعادة ضبط»
تم الآن جمع الخردة وفرزها وتجهيزها للصهر بالشكل الصحيح.
فهل تبقى فقط عملية صهر المعدن؟
لا.
إعادة الصهر لا تمحو تاريخ المعدن تلقائياً.
يجب التحكم في عدة متغيرات أثناء عملية الصهر:
• الأكسدة
• تكوّن الخبث — Dross
• فقد المعدن
• التحكم في الهيدروجين
• الشوائب غير المعدنية — Inclusions
• درجة حرارة الصهر
• التركيب الكيميائي
لا يتحول كل المعدن الداخل إلى عملية الصهر بصورة مثالية إلى ألومنيوم منصهر صالح للاستخدام. فقد تحدث الأكسدة وخسائر في المعدن أثناء العملية.
وفي الوقت نفسه، قد يؤدي الجمع بين مصادر مختلفة للخردة إلى تغيير التركيب الكيميائي للمعدن المنصهر.
لذلك لا توجد عملية تلقائية بالشكل التالي:
خردة → فرن → ألومنيوم جديد مثالي
بين هذه المراحل توجد الهندسة المعدنية والتحكم في العملية.
يجب إعادة التركيب الكيميائي إلى نطاق السيطرة
هنا تبدأ إحدى أكثر المراحل أهمية بالنسبة إلى تصنيع مكوّنات OEM الدقيقة.
يجب أن يتوافق التركيب الكيميائي للمعدن المنصهر مع مواصفات السبيكة المستهدفة.
فعلى سبيل المثال، إذا كانت هناك حاجة إلى سبيكة محددة من نوع Al-Si-Mg، فيجب أن تبقى مستويات السيليكون والمغنيسيوم والحديد والنحاس والعناصر الأخرى ضمن الحدود المقبولة.
في خليط المعدن المعاد تدويره، قد تقع بعض العناصر خارج النطاق المستهدف.
لذلك لا يمكن للمصنّع أن يكتفي بالقول:
«هذا المعدن معاد التدوير.»
السؤال الأكثر أهمية هو:
«هل يطابق هذا المعدن مواصفات السبيكة المطلوبة؟»
وهنا يلعب التحليل الكيميائي دوراً حاسماً.
عند الضرورة، يمكن تعديل كيمياء السبيكة، كما يمكن استخدام المعدن المعاد تدويره مع كمية مناسبة من الألومنيوم الأولي أو مدخلات معدنية أخرى خاضعة للرقابة للوصول إلى المواصفات المطلوبة.
وهنا تظهر حقيقة مهمة بشأن التصنيع الدائري:
التصنيع الدائري لا يعني بالضرورة التخلص الكامل من استخدام الألومنيوم الأولي.
الهدف الأكثر واقعية هو:
الحفاظ على أكبر قدر ممكن من قيمة المعدن الموجود بالفعل، مع استخدام المادة الأولية بصورة ذكية ومضبوطة عند الحاجة.
يتحول المعدن إلى مكوّن من جديد
بعد ضبط التركيب الكيميائي، يصبح الألومنيوم المنصهر جاهزاً للعودة إلى نظام التصنيع.
وفي هذه المرحلة، تتصل الرحلة الدائرية من جديد بعملية التصنيع التي تناولناها سابقاً في سلسلة Journal:
سبيكة مضبوطة → الصب → التصلب → التشغيل باستخدام CNC → المعالجة السطحية → مراقبة الجودة → مكوّن OEM جديد
يمكن للألومنيوم الذي أدى وظيفة داخل آلة أخرى في السابق أن يصبح الآن جزءاً من المادة الخام لمكوّن جديد.
لقد تغيّر المكوّن، وعاد المعدن إلى دورة التصنيع.
ولكن من منظور تصنيع OEM، يطرح ذلك سؤالاً مهماً آخر.
هل يستطيع المكوّن الجديد فعلاً تقديم أداء مكافئ؟
إن احتواء المكوّن على ألومنيوم معاد التدوير لا يكفي بحد ذاته.
بالنسبة إلى OEM، المهم هو أن يطابق المكوّن النهائي متطلباته التقنية.
وتظل الأسئلة نفسها:
• هل الخصائص الميكانيكية مناسبة؟
• هل يطابق التركيب الكيميائي المواصفات؟
• هل المسامية ضمن الحدود المقبولة؟
• هل يمكن تشغيل المكوّن بصورة مستقرة باستخدام CNC؟
• هل الاستقرار البُعدي كافٍ؟
• هل جودة السطح مناسبة؟
• هل يوفر مقاومة التآكل المطلوبة؟
• هل يمكن تتبع المادة والعملية؟
لذلك:
تكتسب نسبة المحتوى المعاد تدويره قيمة حقيقية فقط عندما تكون مصحوبة بخصائص مادية مضبوطة وأداء موثّق للمكوّن.
إن التفاوتات ومواصفات المواد والمتطلبات الوظيفية الموجودة في الرسم الفني الخاص بـ OEM لا تتغير لمجرد استخدام مادة معاد تدويرها.
المواصفة تظل مواصفة.
وهذا يقودنا مباشرة إلى السؤال التقني التالي في سلسلة Journal.
لا تفكر فقط في معدل إعادة التدوير، بل في قيمة المادة أيضاً
غالباً ما تتم مناقشة التصنيع الدائري بالكيلوغرامات.
كمية الخردة التي جمعناها؟ وكم منها أعدنا تدويره؟
هذه أسئلة مهمة. ولكن من منظور هندسي يمكننا طرح سؤال آخر:
ما مقدار القيمة الهندسية التي احتفظت بها المادة المعاد تدويرها؟
إرسال خردة عالية الجودة ذات هوية سبائكية معروفة إلى تيار خردة مختلط، ثم استخدام المعدن الناتج في تطبيق ذي متطلبات تقنية أقل، لا يزال يُعد إعادة تدوير.
لكن الحفاظ على هوية السبيكة وإعادة المعدن نفسه إلى تطبيق هندسي عالي القيمة يمثل مستوى مختلفاً من الدائرية.
يمكن النظر إلى ذلك من خلال مفهوم الحفاظ على قيمة المادة — Material Value Retention.
فالهدف ليس فقط منع المعدن من التحول إلى نفايات.
حيثما أمكن، يجب أن يكون الهدف هو الحفاظ على:
المعدن + هوية السبيكة + القيمة التقنية
معاً.
وقد يصبح هذا المفهوم أكثر أهمية في أنظمة إعادة تدوير المعادن المتقدمة في المستقبل.
الرسم الهندسي اليوم يمكن أن يؤثر على جودة خردة الغد
يعيدنا أحد أكثر جوانب الدورة الدائرية إثارة للاهتمام إلى طاولة التصميم.
فالقرارات الهندسية المتخذة اليوم فيما يتعلق بـ:
• اختيار السبيكة
• تصميم الإدخالات
• عناصر التثبيت
• أنظمة الطلاء
•<span style="font-style: normal; font-variant: normal; font-size-adjust: none; font-language-override: normal; font-kerning: auto; font-optical-sizing: auto; font-feature-settings: normal; font-variation-settings: normal; fo