في الوقت الحاضر، أصبح الألومنيوم جزءًا من حياتنا ومن معظم مجالات الإنتاج الصناعي تقريبًا.
فمن أنظمة الآلات ومعدات الإضاءة إلى المركبات ومعدات السكك الحديدية، ومن الآلات الزراعية إلى أنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، يُستخدم الألومنيوم في تصنيع المكونات الهيكلية والوظيفية لعدد لا يحصى من المنتجات الصناعية. وقد جعلت كثافته المنخفضة، ومقاومته للتآكل، وقابليته لإعادة التدوير، والمرونة التي يوفرها من الناحية الهندسية، منه إحدى المواد الأساسية في التصنيع الحديث.
ومع ذلك، قبل أقل من قرنين فقط، كان إنتاج الألومنيوم بالغ الصعوبة.
إن رحلة الألومنيوم من معدن كان يُعتبر نادرًا وثمينًا إلى مادة صناعية يمكن صبها وتشغيلها وتحويلها إلى مكونات OEM تتطلب مستويات عالية من الهندسة، تُعد واحدة من أبرز التحولات في تاريخ الصناعة.
قبل أن يصبح الألومنيوم معدنًا صناعيًا
على عكس بعض المعادن مثل الذهب أو النحاس، لا يوجد الألومنيوم في الطبيعة عادةً في صورة معدن نقي. بل يكون مرتبطًا كيميائيًا داخل المعادن والخامات، ولذلك يتطلب الحصول على الألومنيوم النقي سلسلة من العمليات المهمة.
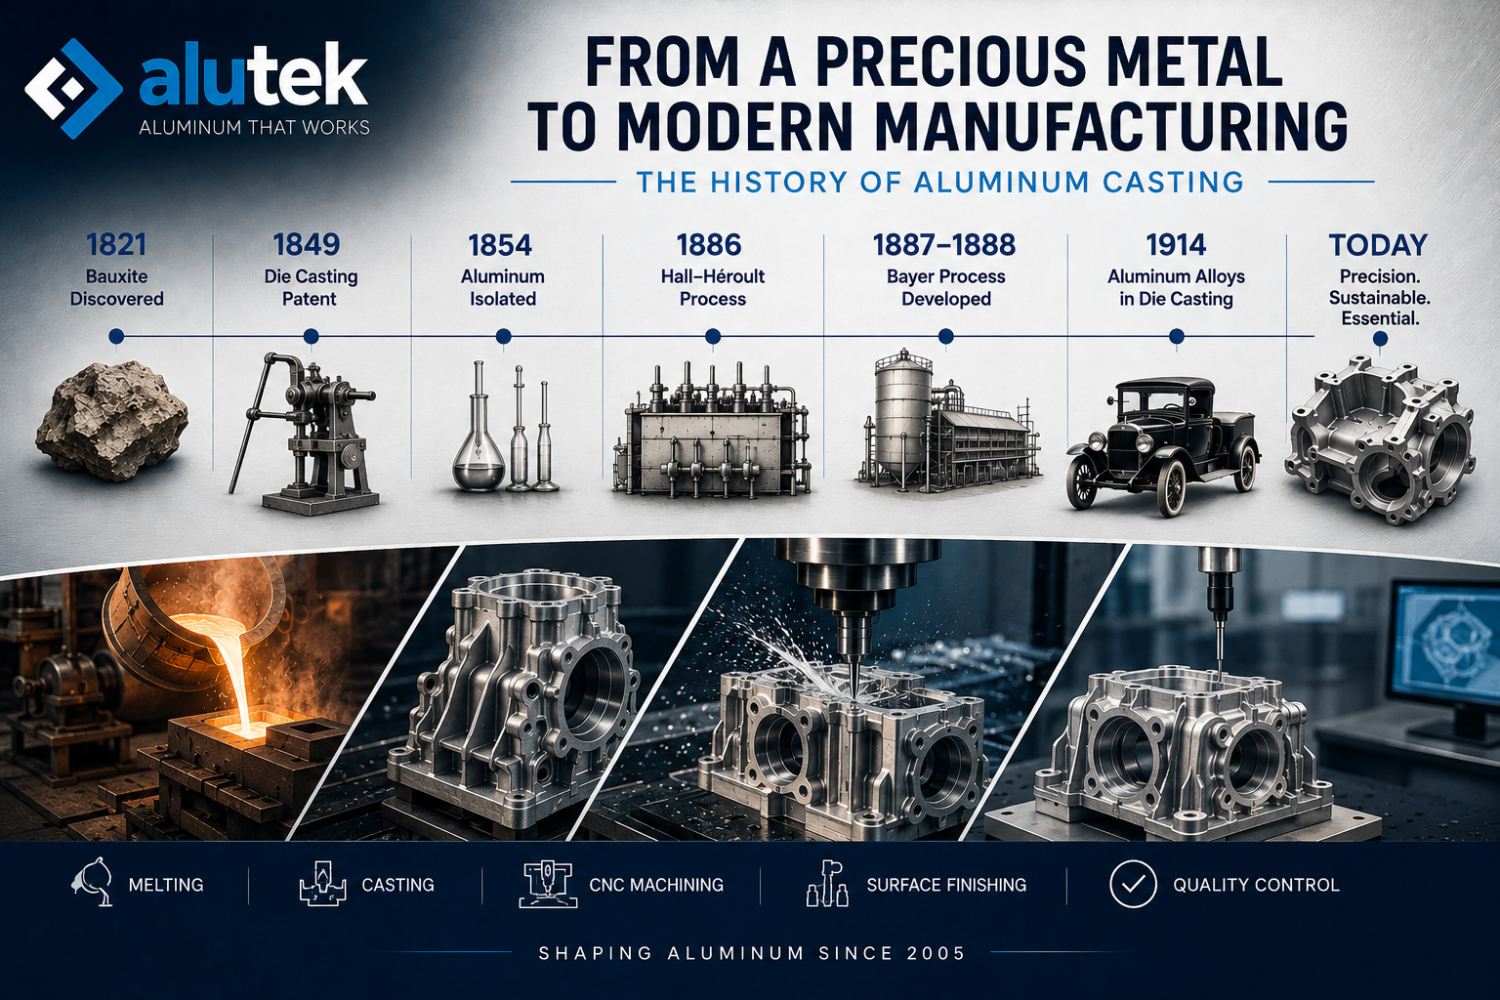
حدث أحد التطورات المهمة في هذا المجال عام 1821، عندما قام الجيولوجي الفرنسي بيير برتييه (Pierre Berthier) بالتعرف على خام البوكسيت في منطقة لي بو (Les Baux) جنوب فرنسا.
ومع مرور الوقت، أصبح البوكسيت أحد المصادر الرئيسية للألومنيوم في العالم.
لكن المشكلة الأساسية لم تكن العثور على المعادن المحتوية على الألومنيوم، بل كانت تكمن في القدرة على استخلاص المعدن بطريقة اقتصادية.
وخلال القرن التاسع عشر، طوّر عدد من العلماء طرقًا مختلفة لفصل الألومنيوم. وفي عام 1854، طوّر الكيميائي الفرنسي هنري سانت كلير دوفيل (Henri Sainte-Claire Deville) طريقة أتاحت إنتاج الألومنيوم على نطاق الكيلوغرامات.
ومع ذلك، ظل الإنتاج صعبًا ومكلفًا.
ولهذا السبب، كان الألومنيوم يُنظر إليه آنذاك على أنه معدن ثمين ومرموق أكثر من كونه مادة هندسية للاستخدام اليومي.
لكن هذا الوضع كان على وشك أن يتغير.
1886: الابتكار الذي غيّر مستقبل الألومنيوم
وقعت إحدى أهم نقاط التحول في تاريخ الألومنيوم عام 1886.
فقد عمل الأمريكي تشارلز مارتن هول (Charles Martin Hall) والفرنسي بول هيرو (Paul Héroult)، كلٌ منهما بشكل مستقل على جانب مختلف من المحيط الأطلسي، وطوّرا في الأساس الطريقة الإلكتروليتية نفسها لإنتاج الألومنيوم.
وأصبحت هذه الطريقة تُعرف لاحقًا باسم عملية هول–هيرو (Hall–Héroult Process).
وبدلًا من طرق الفصل الكيميائي المكلفة المستخدمة سابقًا، اعتمدت العملية الجديدة على الطاقة الكهربائية لفصل الألومنيوم عن الألومينا.
وكانت نتائج هذا التطور بالغة الأهمية.
فللمرة الأولى، أصبح الإنتاج الصناعي واسع النطاق للألومنيوم ممكنًا من الناحية الاقتصادية.
والأكثر إثارة للاهتمام هو أن المبدأ الأساسي لعملية هول–هيرو لا يزال حتى اليوم يشكل أساس إنتاج الألومنيوم الأولي.
وبعد ذلك بفترة قصيرة، حدث تطور مهم آخر.
فقد طوّر كارل يوزف باير (Karl Josef Bayer) عملية باير (Bayer Process) التي أتاحت تكرير البوكسيت وتحويله إلى ألومينا بطريقة اقتصادية.
وشكلت عمليتا باير وهول–هيرو معًا سلسلة الإنتاج الأساسية لصناعة الألومنيوم الحديثة:
البوكسيت → الألومينا → الألومنيوم
أصبح من الممكن الآن إنتاج الألومنيوم على نطاق صناعي.
وهكذا ظهر أمام المهندسين سؤال جديد وأكثر أهمية:
ما الذي يمكن تصنيعه من هذا المعدن؟
من الألومنيوم الأولي إلى الأجزاء المصبوبة
كان أحد أهم الأجوبة عن هذا السؤال هو تكنولوجيا الصب.
المبدأ الأساسي للصب بسيط نسبيًا: يُنقل المعدن المنصهر إلى قالب، حيث يتصلب ويتخذ الشكل الهندسي المحدد مسبقًا.
لكن تحويل هذا المبدأ الأساسي إلى طريقة إنتاج صناعية قابلة للتكرار تطلّب تطورات مهمة في علم المعادن، وتقنيات القوالب، وآلات الإنتاج، والتحكم في العمليات.
وسرعان ما أثبت الألومنيوم أنه مادة مناسبة للغاية لعمليات الصب.
فقد فتحت كثافته المنخفضة، ومقاومته للتآكل، وإمكانية تكوين سبائك مختلفة منه، وقدرته على إنتاج أشكال هندسية معقدة، آفاقًا جديدة أمام المهندسين والمصممين.
ومع اختلاف متطلبات الإنتاج، تطورت تقنيات صب مختلفة.
وفّر الصب الرملي مرونة كبيرة لإنتاج الأجزاء الكبيرة والكميات المنخفضة نسبيًا.
أما الصب بالقوالب الدائمة والصب بالجاذبية فقد وفّرا مستويات أعلى من قابلية التكرار وجودة السطح.
وفي المقابل، أتاح الصب بالضغط العالي مع مرور الوقت إنتاج الأجزاء المعقدة بسرعة وبدرجة عالية من التكرار ضمن أحجام إنتاج كبيرة جدًا.
لم يعد الصب مجرد وسيلة لتشكيل المعدن.
بل أصبح يتحول إلى تخصص هندسي متكامل.
نشأة الصب الحديث بالضغط
في الواقع، يعود تاريخ الصب بالضغط إلى فترة تسبق الاستخدام الواسع للألومنيوم.
ففي عام 1849، حصل ستورجس (Sturges) على براءة اختراع لآلة يدوية تقوم بحقن المعدن المنصهر داخل قالب تحت الضغط بهدف إنتاج حروف الطباعة.
وظلت هذه التكنولوجيا لسنوات طويلة تُستخدم بصورة أساسية في صناعة الطباعة.
لكن مع اقتراب نهاية القرن التاسع عشر، بدأت إمكاناتها تتوسع. وبحلول عام 1892، أصبح الصب بالضغط يُستخدم في الإنتاج التجاري لأجزاء مختلفة من منتجات مثل الفونوغراف وآلات تسجيل النقد.
وفي أوائل القرن العشرين، بدأت تطبيقات الإنتاج التسلسلي بالتطور.
في المراحل الأولى، كانت سبائك الرصاص والقصدير تُستخدم بشكل رئيسي في عمليات الصب بالضغط.
ثم حدثت نقطة تحول مهمة أخرى.
فمنذ نحو عام 1914، بدأ استخدام سبائك الألومنيوم والزنك في إنتاج الأجزاء بواسطة الصب بالضغط.
وقد أدى هذا التطور إلى توسيع مجالات الاستخدام الصناعي لهذه التقنية بصورة كبيرة.
وبحلول ثلاثينيات القرن العشرين، ظهرت العديد من عائلات السبائك التي لعبت دورًا مهمًا في تطور تقنيات الصب بالضغط الحديثة.
وقد أدى الجمع بين الألومنيوم وتقنيات الصب التي كانت تتطور باستمرار إلى إنشاء بنية تحتية قوية للإنتاج الصناعي.
دخول صب الألومنيوم عصر الإنتاج التسلسلي
أدى التصنيع خلال القرن العشرين إلى زيادة كبيرة في الطلب على الأجزاء الأخف وزنًا، والأقوى، والقابلة للتكرار، والمناسبة للإنتاج التسلسلي.
وسرعان ما وجد صب الألومنيوم مكانًا له في العديد من القطاعات الصناعية سريعة التطور.
احتاج مصنعو السيارات إلى هياكل خفيفة الوزن، وأجزاء للمحركات، ومكونات هيكلية.
وسعى مهندسو الطيران إلى تقليل الوزن في كل موضع ممكن.
وطلب مصنعو الآلات هياكل معقدة، وأغطية، وعناصر ربط، وأجزاء وظيفية.
أما مصنعو المعدات الكهربائية والإضاءة فاحتاجوا إلى مكونات تجمع بين الأداء الهيكلي ومقاومة التآكل وخصائص الإدارة الحرارية.
ومع مرور الوقت، لم تعد أجزاء الألومنيوم المصبوبة مجرد عناصر تضاف إلى المنتجات، بل أصبحت جزءًا مباشرًا من تصميم المنتج نفسه.
وبدأ مهندسو التصميم بدمج الأضلاع التقوية، ونقاط التثبيت، وأسطح التجميع، والهندسات الداخلية المعقدة مباشرة في تصميم الأجزاء المصبوبة.
وقد ساعد هذا النهج على تقليل الحاجة إلى عمليات التجميع، كما أتاح دمج وظائف متعددة داخل مكوّن واحد.
كانت تكنولوجيا الصب تصبح أكثر تطورًا باستمرار.
لكن في الوقت نفسه، كان تحول آخر يحدث.
فقد بدأت تقنيات التصنيع الدقيق بإعادة تعريف العمليات التي تتم بعد خروج المعدن من القالب.
من الصب إلى التصنيع الدقيق
غالبًا لا تكتمل أجزاء الألومنيوم الحديثة بعملية الصب وحدها.
فقد يشكل الصب الهندسة الأساسية للقطعة، إلا أن العديد من التطبيقات الصناعية تتطلب عمليات تصنيع إضافية لتحقيق المتطلبات الوظيفية النهائية.
وهنا بدأ التكامل بين تقنيات الصب والتشغيل الدقيق بإزالة الرايش يزداد بصورة مستمرة.
ومن خلال التشغيل باستخدام ماكينات CNC، يمكن تصنيع الأسطح الحرجة، والثقوب، والسنون الملولبة، وأسطح الإحكام، ونقاط التوصيل ضمن تفاوتات أبعادية مضبوطة.
كما يمكن لعمليات المعالجة السطحية توفير مقاومة إضافية للتآكل، أو خصائص بصرية، أو أداء وظيفي محدد.
أما تقنيات القياس والفحص الحديثة فتتيح التحقق المنهجي من الخصائص الأبعادية ومتطلبات المواد.
ومع تطور تقنيات الإنتاج، أصبحت العملية تدريجيًا تأخذ الشكل التالي:
الهندسة → صناعة القوالب → الصب → التشغيل باستخدام CNC → المعالجة السطحية → مراقبة الجودة
وقد غيّر هذا التحول أيضًا دور مورّد أجزاء الألومنيوم المصبوبة.
فلم يعد الهدف مجرد تسليم قطعة مصبوبة.
بل أصبح الهدف إنتاج مكوّن هندسي مكتمل يمكن دمجه مباشرة في منتج العميل أو خط التجميع الخاص به.
صب الألومنيوم في إنتاج OEM الحديث
من منظور مصنعي OEM اليوم، أدى التطور التاريخي لصب الألومنيوم إلى ظهور منظومة إنتاج مرنة للغاية.
يمكن تصميم الأجزاء باستخدام طرق إنتاج مختلفة وفقًا لحجم الإنتاج، والهندسة، ومتطلبات السبيكة، والأداء الميكانيكي، والتفاوتات الأبعادية، ومتطلبات السطح.
وقد تختلف استراتيجية تصنيع قطعة صناعية منخفضة الكمية اختلافًا كاملًا عن استراتيجية إنتاج هيكل سيارات بكميات كبيرة.
فبالنسبة إلى جزء كبير من أجزاء الآلات، قد يكون الصب الرملي أو الصب بالجاذبية أكثر ملاءمة.
أما بالنسبة إلى هيكل ذي هندسة معقدة ومخصص للإنتاج التسلسلي، فقد يكون الصب بالضغط العالي الخيار الأنسب.
وقد تتطلب بعض الأجزاء أيضًا عمليات CNC واسعة بعد الصب للحصول على أسطح التوصيل الوظيفية المطلوبة.
ولهذا السبب، يبدأ اختيار حل الإنتاج الصحيح قبل وقت طويل من وصول الألومنيوم المنصهر إلى القالب.
إنه يبدأ بفهم القطعة.
تلعب الرسومات الفنية، والتفاوتات، وكميات الإنتاج السنوية، ومواصفات السبائك، ومتطلبات السطح، وظروف التجميع دورًا في تحديد طريقة الإنتاج المناسبة.
ولهذا فإن توريد مكونات OEM الحديثة لم يعد يقتصر على اختيار طريقة الصب الصحيحة.
بل يتطلب إنشاء سلسلة إنتاج مضبوطة تمتد من الرسم الفني إلى القطعة النهائية.
أكثر من مئة عام من التطور المستمر
من المرجح أن تبدو منشآت الصب الحديثة مختلفة إلى درجة يصعب معها على رواد القرن التاسع عشر التعرف عليها.
يمكن لبرامج المحاكاة اليوم المساعدة في تحليل تدفق المعدن وعملية التصلب قبل بدء تصنيع القالب.
وتستطيع مراكز التشغيل باستخدام CNC إنشاء أسطح وظيفية دقيقة بعد عملية الصب.
كما يمكن لأنظمة القياس الإحداثية فحص الأشكال الهندسية المعقدة.
وتساعد معدات الإنتاج الآلية في تحسين قابلية تكرار العملية عبر آلاف القطع.
أما تحليلات المواد وأنظمة التحكم في العمليات، فيمكنها توفير مستويات من إمكانية التتبع كان من الصعب حتى تصورها في الماضي.
ومع ذلك، وعلى الرغم من كل هذه التطورات، لم يتغير المبدأ الأساسي:
يتم تحويل الألومنيوم المنصهر إلى شكل قابل للاستخدام.
أما ما تغير فهو مستوى التحكم الهندسي المحيط بهذه العملية.
الفصل القادم من صب الألومنيوم
يستمر تطور تكنولوجيا صب الألومنيوم.
ويركز مصنعو OEM بصورة متزايدة على تقليل وزن الأجزاء، وتبسيط عمليات التجميع، وزيادة كفاءة الإنتاج، وإدارة الأثر البيئي لسلاسل التوريد.
ويتمتع الألومنيوم بمكانة خاصة في هذا التحول، لأنه يجمع بين الأداء الهندسي وإمكانات كبيرة لإعادة التدوير.
وفي الوقت نفسه، تستمر تقنيات الصب في التطور بفضل المحاكاة المتقدمة، والأتمتة، ومراقبة العمليات، وتقنيات القوالب، وأنظمة الإنتاج المتكاملة بصورة متزايدة.
ولهذا فإن مستقبل صب الألومنيوم لن تحدده تكنولوجيا الصب وحدها.
بل سيتشكل المستقبل من خلال تكامل علوم المواد، وهندسة الصب، والتشغيل الميكانيكي، والأتمتة، ومراقبة الجودة، والتصنيع الذكي.
من المعدن المنصهر إلى الهندسة الحديثة
إن تاريخ صب الألومنيوم هو في جوهره قصة تحول.
فالمعدن الذي كان إنتاجه في يوم من الأيام بالغ الصعوبة والتكلفة، أصبح إحدى المواد الهندسية الأساسية في العالم الصناعي.
أتاحت عملية هول–هيرو إنتاج الألومنيوم على نطاق واسع.
ومكّنت التطورات في تقنيات الصب من إنتاج أشكال هندسية معقدة بدرجة عالية من قابلية التكرار.
وجلب التشغيل الميكانيكي الحديث الدقة إلى العملية.
أما أنظمة الجودة فقد حسّنت مستوى التحكم في عمليات الإنتاج.
لقد حوّل التطور الهندسي المستمر عبر أجيال العملية الأساسية المتمثلة في نقل المعدن المنصهر إلى قالب، إلى سلسلة تصنيع متقدمة ومتكاملة.
واليوم، يمكن لقطعة من الألومنيوم أن تبدأ رحلتها كرسم فني، ثم تمر باختيار السبيكة، وصناعة القالب، والصب، والتشغيل باستخدام CNC، والمعالجة السطحية، والفحص الأبعادي، قبل أن تصل في النهاية إلى خط إنتاج OEM.
لقد تغيرت التكنولوجيا بصورة كبيرة.
لكن الهدف الأساسي ظل كما هو:
تحويل الألومنيوم إلى قطعة تؤدي وظيفتها بالطريقة التي تتطلبها الهندسة.
في Alutekworks، يعكس نهجنا في إنتاج OEM الحديث المرحلة الحالية من هذا التطور: فنحن نجمع بين صب الألومنيوم، والتشغيل باستخدام CNC، والمعالجات السطحية، وعمليات مراقبة الجودة لتنفيذ الإنتاج وفقًا للرسومات الفنية والمتطلبات التقنية لعملائنا.
لأنه بعد ما يقارب قرنين من التطور الصناعي، لم يعد صب الألومنيوم يعني مجرد تشكيل المعدن.
بل أصبح يعني تشكيل الإمكانات الهندسية.