للوهلة الأولى، قد تبدو عملية صب الألومنيوم بسيطة إلى حد كبير.
يُصهر الألومنيوم، ويُنقل إلى قالب، ويُترك حتى يتصلب، ثم تُخرج القطعة المشكلة من القالب.
لكن إنتاج مكوّن صناعي من الألومنيوم غالبًا ما يكون أكثر تعقيدًا من ذلك بكثير.
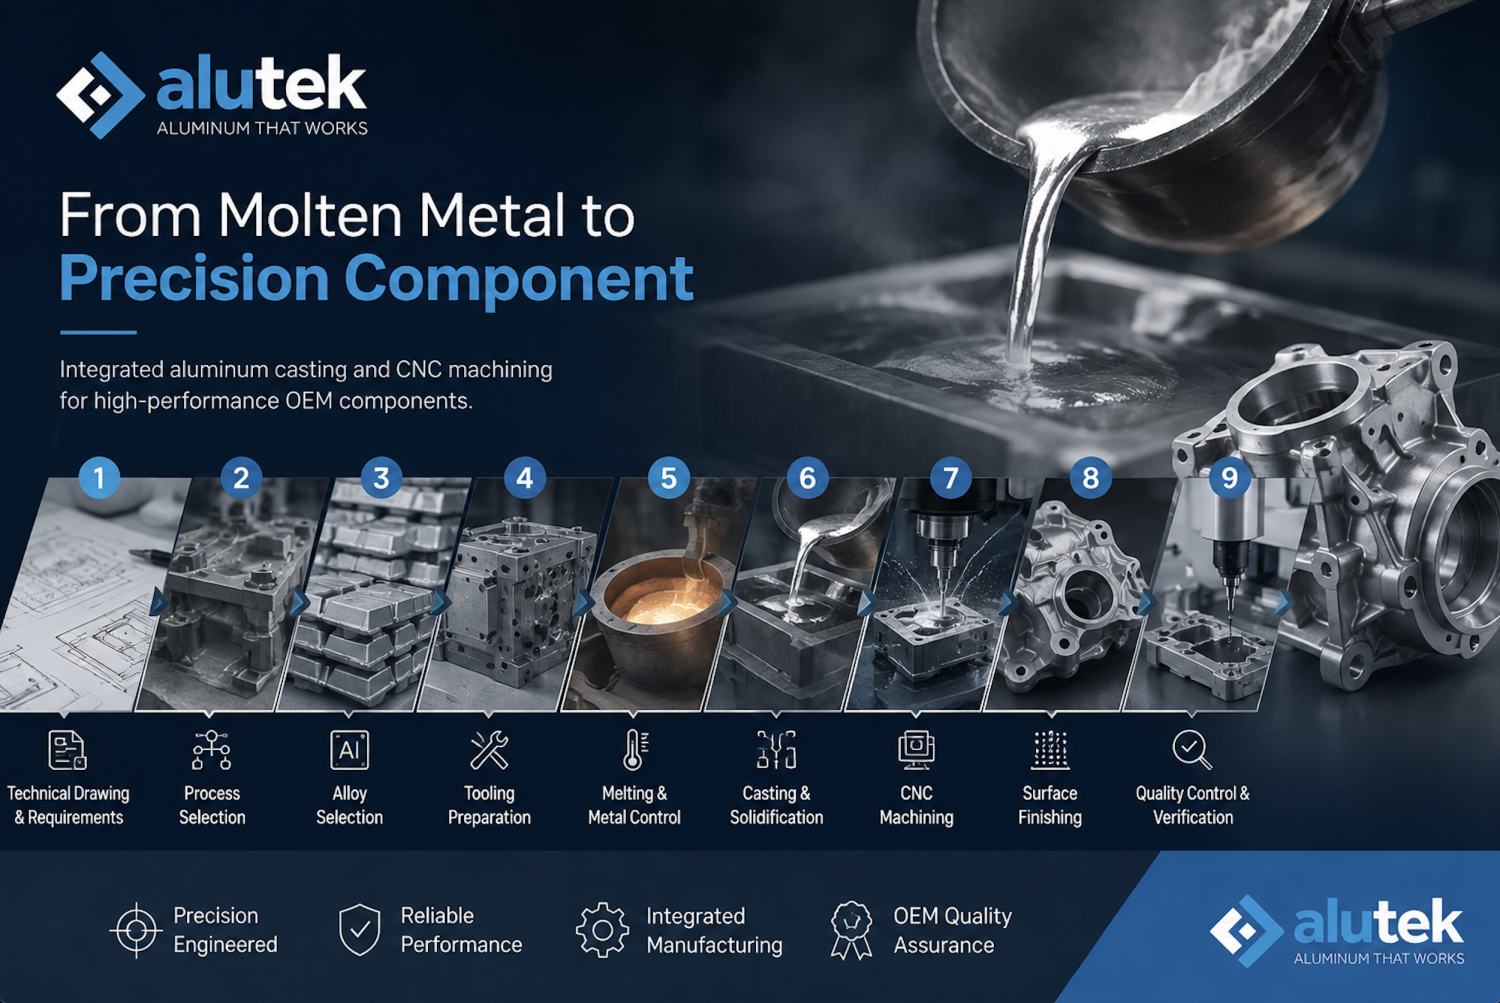
فخلف كل قطعة مصبوبة موثوقة توجد سلسلة من القرارات الهندسية التي تشمل هندسة القطعة، واختيار السبيكة، وطريقة الصب، وتصميم القالب، وجودة المعدن المنصهر، والتصلب، والتشغيل الميكانيكي، والمعالجات السطحية، والتحقق من الأبعاد.
ومن منظور مُصنّع OEM، لا يتمثل الهدف الحقيقي في مجرد إنتاج قطعة مصبوبة.
بل يتمثل في إنتاج مكوّن يؤدي وظيفته بصورة قابلة للتكرار، ويتوافق بشكل صحيح مع التجميع النهائي، ويلبي المتطلبات المحددة في الرسم الفني.
وهذا الاختلاف يغيّر منهجية الإنتاج بالكامل.
فالقطعة الدقيقة المصنوعة من الألومنيوم لا تبدأ بالمعدن المنصهر.
بل تبدأ بالمتطلبات الهندسية.
القطعة الدقيقة تبدأ قبل صهر المعدن
تناولنا في مقالنا السابق في Journal كيف تحول الألومنيوم من معدن ثمين إلى إحدى أهم المواد الهندسية في الصناعة الحديثة.
ويمثل صب الألومنيوم الحديث المرحلة التالية من هذا التطور.
قبل تسخين الفرن أو ملء القالب، يجب على المهندسين فهم الوظيفة التي يتعين على القطعة أداؤها.
هل هي هيكل إنشائي؟
هل تحتوي على مقاعد محامل أو ثقوب دقيقة؟
هل ستعمل في ظروف خارجية؟
هل يتعين عليها نقل الحرارة أو تبديدها؟
هل سيتلامس أحد أسطحها مع جزء آخر لتوفير الإحكام؟
هل تحتاج إلى قلاوظ، أو أسطح تركيب، أو أسطح مرجعية Datum يتم التحكم فيها بدقة؟
هل ستكون كمية الإنتاج مئات القطع أم مئات الآلاف؟
تؤثر هذه الأسئلة في جميع قرارات الإنتاج التي سيتم اتخاذها لاحقًا تقريبًا.
ولذلك فإن الهندسة الظاهرة في الرسم الفني لا تمثل سوى جزء من متطلبات الإنتاج. كما يجب تقييم التفاوتات، ومواصفات المواد، وكميات الإنتاج السنوية، ومتطلبات السطح، والأداء الميكانيكي، وظروف التجميع.
تُعرف عملية التقييم المبكر هذه عادةً باسم التصميم من أجل قابلية التصنيع — Design for Manufacturing (DFM).
ولا يكون الهدف بالضرورة تغيير تصميم العميل، بل فهم كيفية إنتاج التصميم بصورة موثوقة وتحديد الخصائص التي قد تؤثر، عند الضرورة، في تعقيد القالب، وجودة الصب، ومتطلبات التشغيل الميكانيكي، أو تكلفة الإنتاج.
الخطوة 1: فهم الرسم الفني
في إنتاج OEM وفقًا للرسومات الفنية، يمثل الرسم الفني إحدى أهم حلقات الربط بين هندسة التصميم والإنتاج.
فهو لا يحدد الهندسة الخارجية للقطعة فقط.
واعتمادًا على التطبيق، قد يحدد أيضًا المتطلبات التالية:
التفاوتات الأبعادية،
التفاوتات الهندسية،
مراجع Datum،
متطلبات المادة أو السبيكة،
خشونة السطح،
خصائص الوصلات الملولبة،
متطلبات التشغيل الميكانيكي،
مواصفات الطلاء أو المعالجة السطحية،
متطلبات الفحص،
وغيرها من الخصائص الحرجة.
ولا يتطلب كل بُعد استراتيجية الإنتاج نفسها.
فقد يكون المقطع الخارجي الذي سيُترك بحالته المصبوبة قادرًا على استيعاب التغيرات الأبعادية الطبيعية لعملية الصب المختارة، في حين قد يتطلب مقعد المحمل أو سطح الإحكام أو وصلة تركيب دقيقة تشغيلًا لاحقًا باستخدام CNC.
ويُعد تحديد هذا الفرق بصورة صحيحة أمرًا أساسيًا.
ومن أهم القرارات الهندسية تحديد الأسطح التي ستُترك بحالتها المصبوبة والخصائص التي ستخضع للتشغيل الميكانيكي.
إن تشغيل كل سطح دون حاجة يزيد زمن الإنتاج وكمية المادة التي تتم إزالتها والتكلفة.
وفي المقابل، فإن محاولة تحقيق الدقة النهائية لكل خاصية حرجة بواسطة الصب وحده قد تؤدي إلى مشكلة مختلفة، إذ قد لا تتمكن طريقة الصب المختارة من تحقيق التفاوت المطلوب بصورة مستمرة.
ويحقق التخطيط الصحيح للعملية التوازن الأمثل بين هذين النهجين.
الخطوة 2: اختيار طريقة صب الألومنيوم المناسبة
لا توجد طريقة صب واحدة مناسبة لكل قطعة من الألومنيوم.
فالطريقة الصحيحة تعتمد على الهندسة، وحجم القطعة، وكمية الإنتاج، وجودة السطح المطلوبة، والتوقعات المتعلقة بالأبعاد، واقتصاديات القالب، والمتطلبات الميكانيكية.
ومن أهم الطرق المستخدمة في الصناعة:
الصب الرملي
يوفر الصب الرملي قدرًا كبيرًا من المرونة في التصميم، وهو مفيد بشكل خاص للأجزاء الكبيرة، والهندسات المعقدة، وكميات الإنتاج المنخفضة إلى المتوسطة. وغالبًا ما يكون الاستثمار في القالب أقل من الطرق التي تستخدم قوالب معدنية دائمة، إلا أن جودة السطح وقابلية التكرار الأبعادي تختلف عن طرق الصب باستخدام القوالب المعدنية.
الصب بالجاذبية / الصب في القوالب المعدنية الدائمة
في الصب بالجاذبية، يملأ الألومنيوم المنصهر قالبًا معدنيًا قابلًا لإعادة الاستخدام بصورة أساسية تحت تأثير الجاذبية. ويمكن لهذه الطريقة أن توفر قابلية جيدة للتكرار وجودة سطح وخصائص ميكانيكية مناسبة، وتُستخدم في العديد من المكونات الصناعية ذات أحجام الإنتاج المتوسطة.
الصب بالضغط العالي
في الصب بالضغط العالي، يُحقن المعدن المنصهر داخل قالب فولاذي بسرعة وضغط مرتفعين. وتُعد هذه الطريقة فعالة للغاية، خصوصًا للأجزاء المعقدة وذات الجدران الرقيقة نسبيًا والتي يتم إنتاجها بكميات كبيرة، كما يمكنها توفير مستويات عالية من التكرارية والإنتاجية.
ولا يتعلق الاختيار بين هذه الطرق بالسؤال عن التقنية «الأفضل» بشكل مطلق.
بل إن السؤال الصحيح هو:
ما العملية الأنسب لهذه القطعة، عند حجم الإنتاج هذا وضمن هذه المتطلبات الفنية؟
ويستحق هذا الموضوع دراسة أكثر تفصيلًا، وسنتناوله بشكل مستقل في المرحلة التالية من سلسلة Journal.
الخطوة 3: اختيار سبيكة الألومنيوم
اختيار طريقة الصب ليس سوى جزء من القرار الهندسي.
فسبيكة الألومنيوم المستخدمة مهمة أيضًا.
يمكن لسبائك الصب المختلفة أن توفر مجموعات مختلفة من الخصائص التالية:
قابلية الصب،
المقاومة الميكانيكية،
المطيلية،
مقاومة التآكل،
التوصيل الحراري،
قابلية التشغيل الميكانيكي،
الاستقرار الأبعادي،
والاستجابة للمعالجة الحرارية.
فالسبيكة المناسبة لجسم يتم إنتاجه بكميات كبيرة باستخدام الصب بالضغط قد لا تكون الخيار المثالي لمكوّن إنشائي يتم إنتاجه بواسطة الصب بالجاذبية.
وبالمثل، قد تكون مقاومة التآكل أولوية مختلفة في قطعة خارجية معرضة للرطوبة والظروف البيئية المتغيرة مقارنة بقطعة تعمل داخل آلة.
ولهذا يجب تقييم السبيكة بالتزامن مع وظيفة القطعة وطريقة الإنتاج.
وهناك مبدأ مهم في إنتاج الألومنيوم:
يجب ألا يُنظر إلى اختيار المادة واختيار العملية باعتبارهما قرارين مستقلين عن بعضهما.
فهندسة القطعة، ومجال استخدامها، وطريقة الصب، وعمليات التشغيل الميكانيكي، والأداء المتوقع من القطعة النهائية كلها عوامل تتفاعل مع بعضها البعض.
الخطوة 4: تصميم القالب وتحضيره
بعد تحديد القطعة وعملية الإنتاج، تأتي مرحلة تصميم القالب وإعداده.
ولا يقتصر دور القالب على تشكيل الهندسة الخارجية للقطعة.
فتصميم القالب يؤثر في كيفية دخول المعدن المنصهر إلى تجويف القالب، وكيفية إخراج الهواء، وطريقة تصلب القطعة، وكيفية إخراجها من القالب بعد اكتمال عملية الصب.
واعتمادًا على طريقة الصب المختارة، قد يحتاج المهندسون إلى تقييم العناصر التالية:
خطوط فصل القالب،
زوايا السحب،
القلوب،
أنظمة المجاري والبوابات،
قنوات التنفيس،
مواقع دبابيس الإخراج،
بدلات الانكماش،
بدلات التشغيل الميكانيكي،
والسلوك الحراري داخل القالب.
قد لا تكون هذه التفاصيل ظاهرة في القطعة النهائية، إلا أنها يمكن أن تؤثر بصورة كبيرة في استقرار عملية الإنتاج.
فعلى سبيل المثال، زاوية السحب (Draft Angle) هي زاوية صغيرة تُضاف إلى أسطح محددة لتسهيل إخراج القطعة المصبوبة من القالب بصورة أكثر موثوقية.
أما خط فصل القالب (Parting Line) فهو الحد الذي تلتقي عنده الأجزاء المختلفة للقالب.
في حين أن بدل التشغيل الميكانيكي (Machining Allowance) هو كمية إضافية من المادة تُترك عمدًا على أسطح معينة أثناء الصب بحيث يمكن تشغيلها لاحقًا باستخدام CNC للوصول إلى الأبعاد النهائية.
وقد تبدو هذه التفاصيل صغيرة من منظور العميل، لكنها من العناصر الأساسية في هندسة الصب.
الخطوة 5: الصهر والتحكم في المعدن المنصهر
بعد اتخاذ جميع هذه القرارات الهندسية فقط، تصل العملية إلى المرحلة التي يتصورها معظم الناس عند الحديث عن الصب:
صهر الألومنيوم.
لكن حتى هنا، لا يكفي مجرد وصول المعدن إلى درجة الانصهار.
فهناك علاقة مباشرة بين جودة المعدن المنصهر وجودة القطعة المصبوبة.
يجب التحكم في درجة الحرارة بما يتناسب مع السبيكة المستخدمة وعملية الإنتاج. فقد تؤدي درجات الحرارة الأعلى من اللازم إلى زيادة الأكسدة والتأثير في جودة المعدن، في حين قد تجعل درجات الحرارة المنخفضة ملء القالب بصورة صحيحة أكثر صعوبة.
ويُعد الهيدروجين أيضًا عاملًا مهمًا في الألومنيوم المنصهر.
إذ يستطيع الألومنيوم السائل إذابة كمية من الهيدروجين أكبر بكثير مما يستطيع الألومنيوم الصلب الاحتفاظ به. وأثناء تصلب المعدن، يمكن للهيدروجين الزائد أن يسهم في تكوين المسامية الغازية إذا لم تتم السيطرة على جودة المعدن المنصهر بصورة كافية.
كما يمكن لأغشية الأكسيد والشوائب أن تؤثر في سلامة المسبوكات.
ولهذا قد يشمل إعداد المعدن المنصهر في الإنتاج الصناعي، وفقًا للسبيكة وعملية الصب ومتطلبات الجودة، عمليات إزالة الغازات، واستخدام مواد الصهر المساعدة (Fluxing)، والترشيح، أو غيرها من العمليات الخاضعة للرقابة.
فالهدف ليس مجرد الحصول على ألومنيوم سائل.
بل الهدف هو توفير معدن منصهر خاضع للسيطرة لعملية صب خاضعة للسيطرة.
الخطوة 6: الصب والتصلب
يدخل الألومنيوم المنصهر الآن إلى القالب ويبدأ تحوله من معدن سائل إلى قطعة صلبة.
وتُعد هذه العملية إحدى أكثر مراحل سلسلة الإنتاج أهمية.
يجب أن يصل المعدن إلى المناطق المطلوبة من تجويف القالب قبل أن يمنع التصلب استمرار تدفقه.
وفي الوقت نفسه، يجب مراعاة كيفية تبريد المناطق المختلفة من القطعة.
فعادةً ما تتصلب المقاطع السميكة بطريقة مختلفة عن المقاطع الرقيقة.
وقد تؤدي التغيرات المفاجئة في سماكة الجدران إلى فروق حرارية موضعية.
كما يمكن أن تسهم التغذية غير الكافية أو التصلب غير المتحكم فيه في حدوث عيوب ناتجة عن الانكماش.
واعتمادًا على طريقة الصب، قد يؤدي احتجاز الغازات، وتكوّن الأكاسيد، والتدفق المضطرب للمعدن إلى مشكلات مختلفة أيضًا.
ولهذا فإن هندسة الصب الحديثة لا تركز فقط على كيفية امتلاء القالب، بل تولي أهمية كبيرة أيضًا إلى كيفية تصلب القطعة.
ويمكن لتقنيات المحاكاة المساعدة في التنبؤ بتدفق المعدن، وتوزيع درجات الحرارة، واحتجاز الهواء، وسلوك التصلب قبل الانتهاء من تصنيع قالب الإنتاج.
ويتجه الهدف بصورة متزايدة نحو حل مشكلات الإنتاج في البيئة الرقمية قبل بدء الإنتاج بدلًا من اكتشافها بعد تصنيع آلاف القطع.
الخطوة 7: التشغيل باستخدام CNC — النقطة التي تدخل عندها الدقة
يمكن لعملية الصب إنتاج أشكال هندسية معقدة للغاية. ومع ذلك، تحتوي العديد من الأجزاء الصناعية على خصائص وظيفية تتطلب دقة أبعادية أعلى مما يمكن توقعه من عملية الصب وحدها.
وهنا يدخل التشغيل باستخدام CNC في سلسلة الإنتاج.
ومن الخصائص التي يتم تشغيلها عادةً باستخدام CNC:
مقاعد المحامل،
الثقوب الملولبة،
أسطح الإحكام،
أسطح التركيب،
الجيوب الدقيقة،
أسطح Datum،
وصلات الأعمدة،
وغيرها من الأشكال الهندسية الحرجة.
ولهذا يعمل الصب كطريقة للتصنيع القريب من الشكل النهائي — Near-Net-Shape Manufacturing.
فهو ينتج القطعة في شكل قريب قدر الإمكان من هندستها النهائية، ويقلل كمية المادة التي يجب إزالتها لاحقًا.
أما التشغيل باستخدام CNC فيركز الدقة في المناطق التي تكون فيها مطلوبة بالفعل.
ويمكن أن يكون هذا الدمج عالي الكفاءة.
فبدلًا من تصنيع قطعة معقدة بالكامل عن طريق إزالة كميات كبيرة من مادة كتلة ضخمة من الألومنيوم، يمكن للصب أولًا تكوين الجزء الأكبر من الهندسة. وبعد ذلك يُستخدم CNC فقط في المناطق التي تتطلب وصلات وظيفية أو دقة عالية.
لكن لا يمكن التخطيط للصب والتشغيل باستخدام CNC بصورة مستقلة عن بعضهما.
يجب ترك بدل تشغيل كافٍ على القطعة المصبوبة.
ويجب تقييم نقاط التثبيت.
كما يجب تحديد استراتيجيات Datum.
ويجب فهم التغيرات الأبعادية المحتملة الناتجة عن عملية الصب بحيث يمكن وضع القطعة بصورة صحيحة ومتكررة على ماكينة CNC في كل مرة.
ولهذا تتحقق أفضل النتائج عندما يتم التعامل مع هندسة الصب وهندسة التشغيل الميكانيكي باعتبارهما جزأين من نظام إنتاج واحد.
الخطوة 8: المعالجات السطحية
بعد اكتمال عمليات التشغيل الميكانيكي المتعلقة بالأبعاد، قد تحتاج القطعة إلى معالجات سطحية إضافية.
وتعتمد المعالجة السطحية المناسبة بالكامل على وظيفة القطعة والبيئة التي ستعمل فيها.
وقد تشمل العمليات الممكنة:
الطلاء بالمسحوق،
الطلاء السائل،
الأنودة عندما تكون السبيكة والتطبيق مناسبين لذلك،
السفع الرملي أو السفع بالخردق،
التشطيب الاهتزازي،
التلميع،
أو غيرها من المعالجات السطحية التي يحددها العميل.
بالنسبة للأجزاء المستخدمة في البيئات الخارجية، يمكن أن تكون المعالجة السطحية جزءًا من استراتيجية الحماية من التآكل.
أما في المنتجات المرئية، فقد تكون الخصائص الجمالية مهمة بالقدر نفسه.
وفي أجزاء الآلات، قد تكون الأولوية لنظافة السطح أو الحماية أو التوافق مع التجميع النهائي.
ولهذا لا ينبغي النظر إلى المعالجة السطحية باعتبارها مجرد عملية تجميلية نهائية.
ففي العديد من التطبيقات، تمثل المعالجة السطحية أحد المتطلبات الهندسية للقطعة النهائية.
الخطوة 9: مراقبة الجودة والتحقق من الأبعاد
السؤال الأخير بسيط:
هل أنتجت عملية التصنيع بالفعل القطعة المطلوبة في الرسم الفني؟
تقدم مراقبة الجودة الإجابة عن هذا السؤال.
تعتمد متطلبات الفحص على القطعة والتطبيق، لكنها قد تشمل القياسات الأبعادية، والتحقق من المادة، وفحص السطح، والاختبارات الخاصة بالعملية.
يمكن فحص الأبعاد الحرجة باستخدام معدات القياس التقليدية أو أجهزة القياس الإحداثية، وفقًا لهندسة القطعة ومتطلبات التفاوتات.
وعند الحاجة، يمكن التحقق من التركيب الكيميائي للمادة.
كما يمكن فحص خصائص السطح وفقًا لمواصفات العميل.
وقد تكون هناك حاجة إلى اختبارات إضافية في بعض التطبيقات وفقًا للمتطلبات الوظيفية.
ويميز تخطيط الجودة الحديث أيضًا بين الأبعاد العادية والخصائص الحرجة للجودة — Critical-to-Quality (CTQ).
فقد يحتوي المكوّن على عشرات الأبعاد، لكن جزءًا أصغر منها فقط قد يؤثر بصورة مباشرة في الإحكام أو المحاذاة أو السلامة أو التجميع أو الأداء.
ويسمح تحديد هذه الخصائص بتوجيه موارد الفحص نحو النقاط المهمة فعليًا بالنسبة للمنتج النهائي.
ولهذا فإن الجودة ليست مجرد نشاط فحص يتم في نهاية الإنتاج.
بل تبدأ بفهم الرسم الفني وتستمر طوال عملية الإنتاج بأكملها.
من الرسم الفني إلى مكوّن OEM مكتمل
يمكننا الآن رؤية رحلة الإنتاج كاملة بصورة واضحة:
الرسم الفني → هندسة العمليات → اختيار السبيكة → تصميم القالب → الصهر → الصب → التشغيل باستخدام CNC → المعالجات السطحية → مراقبة الجودة → مكوّن OEM مكتمل
الألومنيوم المنصهر ليس سوى مرحلة واحدة في هذه السلسلة.
أما العامل الأساسي الذي يحدد جودة القطعة النهائية فهو كيفية تفاعل جميع هذه المراحل مع بعضها البعض.
فالقالب المصمم جيدًا لا يستطيع تعويض المشكلات الناتجة عن معدن منصهر غير خاضع للسيطرة.
والقطعة المصبوبة بصورة ممتازة لا تستطيع إزالة آثار استراتيجية Datum تم تحديدها بصورة خاطئة في عملية CNC.
كما أن التشغيل الميكانيكي الدقيق لا يستطيع تصحيح جميع عيوب الصب الأساسية.
ولا تستطيع مراقبة الجودة النهائية أن تضيف الجودة إلى القطعة بعد فشل عملية الإنتاج.
ولهذا يتطلب الإنتاج الموث