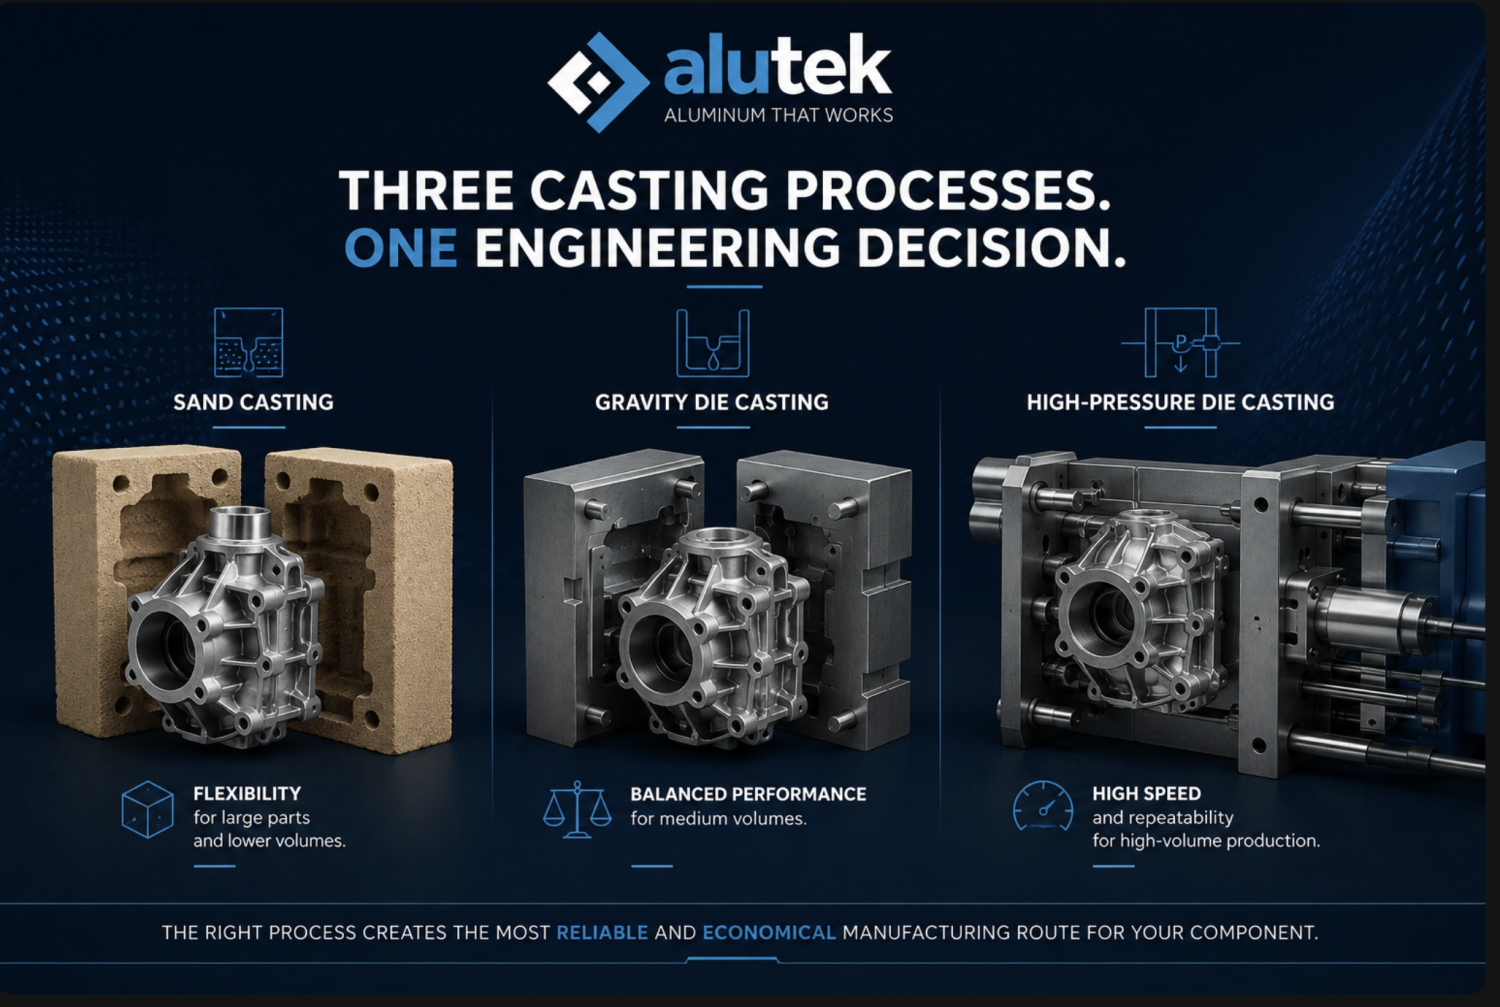
الصب الرملي، والصب بالجاذبية، والصب بالضغط العالي: أي طريقة هي الأنسب لقطعتك؟
إن اختيار طريقة لصب الألومنيوم لا يعني ببساطة اختيار أكثر تقنيات الإنتاج تطورًا.
يمكن لكل من الصب الرملي، والصب بالجاذبية، والصب بالضغط العالي إنتاج أجزاء موثوقة من الألومنيوم. إلا أن كل طريقة توفر مزايا في ظروف إنتاج مختلفة. ويمكن لحجم القطعة، وهندستها، وحجم الإنتاج السنوي، والاستثمار في القالب، ومتطلبات الأبعاد، ومتطلبات السطح، والخصائص الميكانيكية، واحتياجات التشغيل الميكانيكي بعد الصب أن تحدد الطريقة الأكثر ملاءمة.
ولهذا لا توجد طريقة واحدة يمكن اعتبارها عالميًا «أفضل» طريقة لصب الألومنيوم.
فالطريقة الصحيحة هي التي توفر المسار الإنتاجي الأكثر موثوقية واقتصادية لقطعة محددة.
في مقالنا السابق في Journal، تناولنا رحلة إنتاج قطعة الألومنيوم بدءًا من الرسم الفني وهندسة العمليات، مرورًا بالصب والتشغيل باستخدام CNC والمعالجات السطحية، وصولًا إلى مراقبة الجودة.
والآن نصل إلى سؤال آخر لا يقل أهمية:
ما طريقة الصب التي ينبغي اختيارها في المرحلة الأولى؟
لماذا يُعد اختيار طريقة الصب مهمًا؟
تؤثر طريقة الصب في عوامل تتجاوز بكثير مجرد كيفية دخول الألومنيوم المنصهر إلى القالب.
فالطريقة المختارة يمكن أن تؤثر مباشرة في:
الاستثمار الأولي في القالب،
الأشكال الهندسية وسماكات الجدران التي يمكن إنتاجها،
قابلية تكرار الأبعاد،
جودة السطح،
زمن دورة الإنتاج،
الحاجة إلى التشغيل الميكانيكي،
القدرة الإنتاجية،
وبالتالي التكلفة الإجمالية للقطعة النهائية.
ولهذا ينبغي تقييم اختيار العملية قدر الإمكان خلال المرحلة الهندسية، وليس بعد اكتمال تصميم القطعة بالكامل.
فالعملية الممكنة تقنيًا ليست دائمًا العملية الأكثر ملاءمة من الناحية الاقتصادية.
وبالمثل، فإن الطريقة التي تتطلب أقل تكلفة أولية للقالب لا توفر دائمًا أقل تكلفة إجمالية للقطعة.
ويُعد فهم هذا الاختلاف أحد المبادئ الأساسية في إنتاج OEM.
1. الصب الرملي
يُعد الصب الرملي من أقدم وأكثر تقنيات صب المعادن مرونة. وعلى الرغم من ذلك، فإنه لا يزال يحتل مكانة بالغة الأهمية في الإنتاج الصناعي الحديث.
في هذه الطريقة، يتم إنشاء تجويف القالب الذي يشكل هندسة القطعة داخل رمل صب مُعد خصيصًا. ويُصب الألومنيوم المنصهر داخل هذا التجويف ويُترك حتى يتصلب. وبعد ذلك يُفكك القالب الرملي لإخراج القطعة المصبوبة.
ولهذا يُصنف الصب الرملي ضمن عمليات الصب التي تستخدم قالبًا للاستخدام مرة واحدة (Expendable Mold).
وعلى عكس القوالب المعدنية الدائمة، يُستخدم القالب الرملي في الظروف العادية لدورة صب واحدة فقط.
متى يكون الصب الرملي مفيدًا؟
تُعد المرونة إحدى أهم مزايا الصب الرملي.
ويمكن أن يوفر مزايا مهمة خصوصًا في الحالات التالية:
أجزاء الألومنيوم الكبيرة،
أحجام الإنتاج المنخفضة والمتوسطة،
النماذج الأولية والمراحل الأولى من الإنتاج في المشروع،
الأجزاء ذات التجاويف الداخلية المعقدة،
المنتجات التي تتطلب استخدامًا مكثفًا للقلوب،
المشاريع التي لا يمكن فيها تبرير استثمار أولي مرتفع في القالب من الناحية الاقتصادية.
كما يوفر الصب الرملي مرونة كبيرة فيما يتعلق بحجم القطعة.
وعند إنتاج أجسام الآلات الكبيرة، أو المكونات الهيكلية، أو المسبوكات الصناعية الكبيرة، يمكن لهذه الخاصية أن تجعل الصب الرملي خيارًا إنتاجيًا بالغ الأهمية.
وما المقابل لهذه المرونة؟
لهذه المرونة بطبيعة الحال بعض التنازلات.
فمقارنة بالعمليات التي تستخدم القوالب المعدنية، يوفر الصب الرملي عمومًا سطحًا مصبوبًا أكثر خشونة وتفاوتات أوسع في الأبعاد.
كما تكون دورات الإنتاج أبطأ، وقد تتطلب بعض المناطق الوظيفية في القطعة عمليات CNC إضافية.
لكن هذا لا يعني أن الصب الرملي تقنية أقل مستوى.
بل يعني فقط أن نطاق الإنتاج الذي تظهر فيه نقاط قوته مختلف.
فعلى سبيل المثال، بالنسبة إلى جسم صناعي كبير يتم إنتاجه بكميات سنوية منخفضة نسبيًا، قد لا يكون الاستثمار في قالب معدني دائم مرتفع التكلفة منطقيًا من الناحية الاقتصادية.
وفي مثل هذه الحالة، قد يكون الصب الرملي الخيار الأكثر ذكاءً من منظور هندسي.
2. الصب بالجاذبية
يقدم الصب بالجاذبية — المعروف في المصطلحات الدولية باسم Gravity Die Casting أو Permanent Mold Casting — نهجًا إنتاجيًا يختلف بصورة أساسية عن الصب الرملي.
فبدلًا من قالب رملي للاستخدام مرة واحدة، يتم استخدام قالب معدني قابل لإعادة الاستخدام.
ولا يُحقن الألومنيوم المنصهر داخل القالب بسرعات وضغوط عالية جدًا كما في الصب بالضغط العالي، بل يُملأ القالب بصورة أساسية تحت تأثير الجاذبية.
ويوفر القالب المعدني مستوى أعلى من استقرار العملية من دورة صب إلى أخرى.
ونتيجة لذلك، يمكن للصب بالجاذبية تحقيق توازن قوي بين:
قابلية التكرار،
جودة السطح،
التحكم في الأبعاد،
الأداء الميكانيكي،
وكفاءة الإنتاج.
لماذا يمثل الصب بالجاذبية نقطة وسط مهمة؟
من حيث اقتصاديات الإنتاج وحجم الإنتاج، يقع الصب بالجاذبية غالبًا بين الصب الرملي والصب بالضغط العالي.
وتُعد هذه المنطقة الوسطى ذات قيمة كبيرة في العديد من تطبيقات OEM الصناعية.
ففي المشاريع التي يكون فيها حجم الإنتاج كافيًا لتبرير الاستثمار في قالب معدني قابل لإعادة الاستخدام، ولكن دون الحاجة إلى معدلات الإنتاج العالية جدًا التي يوفرها HPDC، يمكن أن يكون الصب بالجاذبية بديلًا قويًا.
وقد تشمل التطبيقات:
الأجسام الصناعية،
أجزاء الآلات،
مكونات السيارات،
مكونات الإضاءة،
وغيرها من مكونات الألومنيوم الهندسية.
وفي الحالات التي تتطلب هندسة داخلية، يمكن أيضًا استخدام أنظمة القلوب في الصب بالجاذبية. ومع ذلك، يجب تقييم استراتيجية القالب والقلوب خلال مرحلة هندسة العملية.
صب أفضل لا يعني عدم الحاجة إلى التشغيل الميكانيكي
من المفاهيم الخاطئة الشائعة أن زيادة قابلية التكرار الأبعادي تلغي الحاجة إلى التشغيل باستخدام CNC بالكامل.
هذا غير صحيح.
فعلى سبيل المثال، قد يحتوي جسم مصبوب على:
مقاعد محامل دقيقة،
ثقوب ملولبة،
أسطح إحكام،
ثقوب أعمدة،
أسطح تركيب،
أو مراجع Datum ذات تحكم دقيق.
وبغض النظر عن مدى استقرار عملية الصب، قد تظل هذه الخصائص بحاجة إلى التشغيل باستخدام CNC.
ولهذا يجب النظر إلى الصب والتشغيل الميكانيكي باعتبارهما أجزاءً من نظام إنتاج واحد، وليس عمليتين منفصلتين ومستقلتين.
3. الصب بالضغط العالي
الصب بالضغط العالي — المعروف دوليًا باسم High-Pressure Die Casting (HPDC) — هو عملية تقوم على السرعة، وقابلية التكرار، والإنتاج التسلسلي بكميات كبيرة.
في عملية HPDC، يُدفع المعدن المنصهر إلى داخل قالب فولاذي بسرعة وضغط مرتفعين.
وتتيح هذه الخاصية إنتاج هندسات معقدة، وجدران رقيقة نسبيًا، وأجزاء ذات قابلية تكرار عالية ضمن دورات إنتاج قصيرة.
ولهذا يرتبط HPDC ارتباطًا وثيقًا بالصناعات التي تعتمد على الإنتاج بكميات كبيرة.
ومن أبرز مزاياه:
دورات إنتاج قصيرة،
قابلية تكرار عالية في الإنتاج،
القدرة على إنتاج جدران رقيقة،
إمكانية إنتاج هندسات معقدة،
جودة جيدة لسطح المسبوكات،
وقدرة إنتاجية مرتفعة.
لكن لهذه المزايا مقابلًا اقتصاديًا مهمًا:
الاستثمار في القالب.
يمكن أن تتطلب قوالب HPDC ونظام الإنتاج المرتبط بها استثمارًا أوليًا أعلى بكثير من طرق الصب الأبسط.
وعند أحجام الإنتاج المرتفعة جدًا، يمكن توزيع هذا الاستثمار على عدد كبير من القطع.
أما عند أحجام الإنتاج المنخفضة، فقد يصبح من الصعب تبرير الاستثمار نفسه اقتصاديًا.
ولهذا فإن اختيار طريقة الصب بناءً على قدراتها التقنية فقط قد يؤدي إلى اقتصاديات إنتاج غير صحيحة.
مقارنة الصب الرملي والصب بالجاذبية وHPDC
عند تقييم العمليات الثلاث جنبًا إلى جنب، تصبح الاختلافات أكثر وضوحًا.
معيار القرار | الصب الرملي | الصب بالجاذبية | الصب بالضغط العالي
الاستثمار الأولي في القالب | منخفض | متوسط | مرتفع
حجم الإنتاج النموذجي | منخفض–متوسط | متوسط | مرتفع
المرونة في الأجزاء الكبيرة | ممتازة | تعتمد على التطبيق | تعتمد على التطبيق
القدرة على إنتاج جدران رقيقة | محدودة | متوسطة | ممتازة
جودة سطح المسبوكات | متوسطة | جيدة | جيدة جدًا
قابلية تكرار الأبعاد | متوسطة | جيدة | جيدة جدًا
دورة الإنتاج | بطيئة نسبيًا | متوسطة | سريعة
مبدأ القالب | للاستخدام مرة واحدة | قابل لإعادة الاستخدام | قابل لإعادة الاستخدام
التجاويف الداخلية المعقدة | مرونة قوية باستخدام القلوب | ممكنة باستراتيجية قلوب مناسبة | تعتمد على الهندسة والعملية
التشغيل باستخدام CNC | يعتمد على التطبيق | يعتمد على التطبيق | يعتمد على التطبيق
ولا ينبغي اعتبار هذه المقارنة معادلة تلقائية لاختيار العملية.
فخصائص القطعة الفعلية قد تغير القرار بصورة كبيرة.
كما يمكن لسماكة الجدران، والسبيكة، والهندسة الداخلية، والمتطلبات الهيكلية، وحدود المسامية، والمعالجة الحرارية، والمعالجة السطحية، وعمليات CNC أن تغير مسار الإنتاج الأمثل.